Ein effizienter Federnfertigungsprozess beginnt mit einer klar definierten Anforderung und endet mit dem Nachweis, dass das fertige Bauteil diese erfüllt. Für Ingenieure und Einkäufer ist die Beobachtung, wie aus Draht eine Spule entsteht, nur ein Teil des Ganzen. Die Bestellung erfordert außerdem eine Materialspezifikation, eine geeignete Endgeometrie, einen vereinbarten Bearbeitungsablauf und anwendungsbezogene Prüfbedingungen.
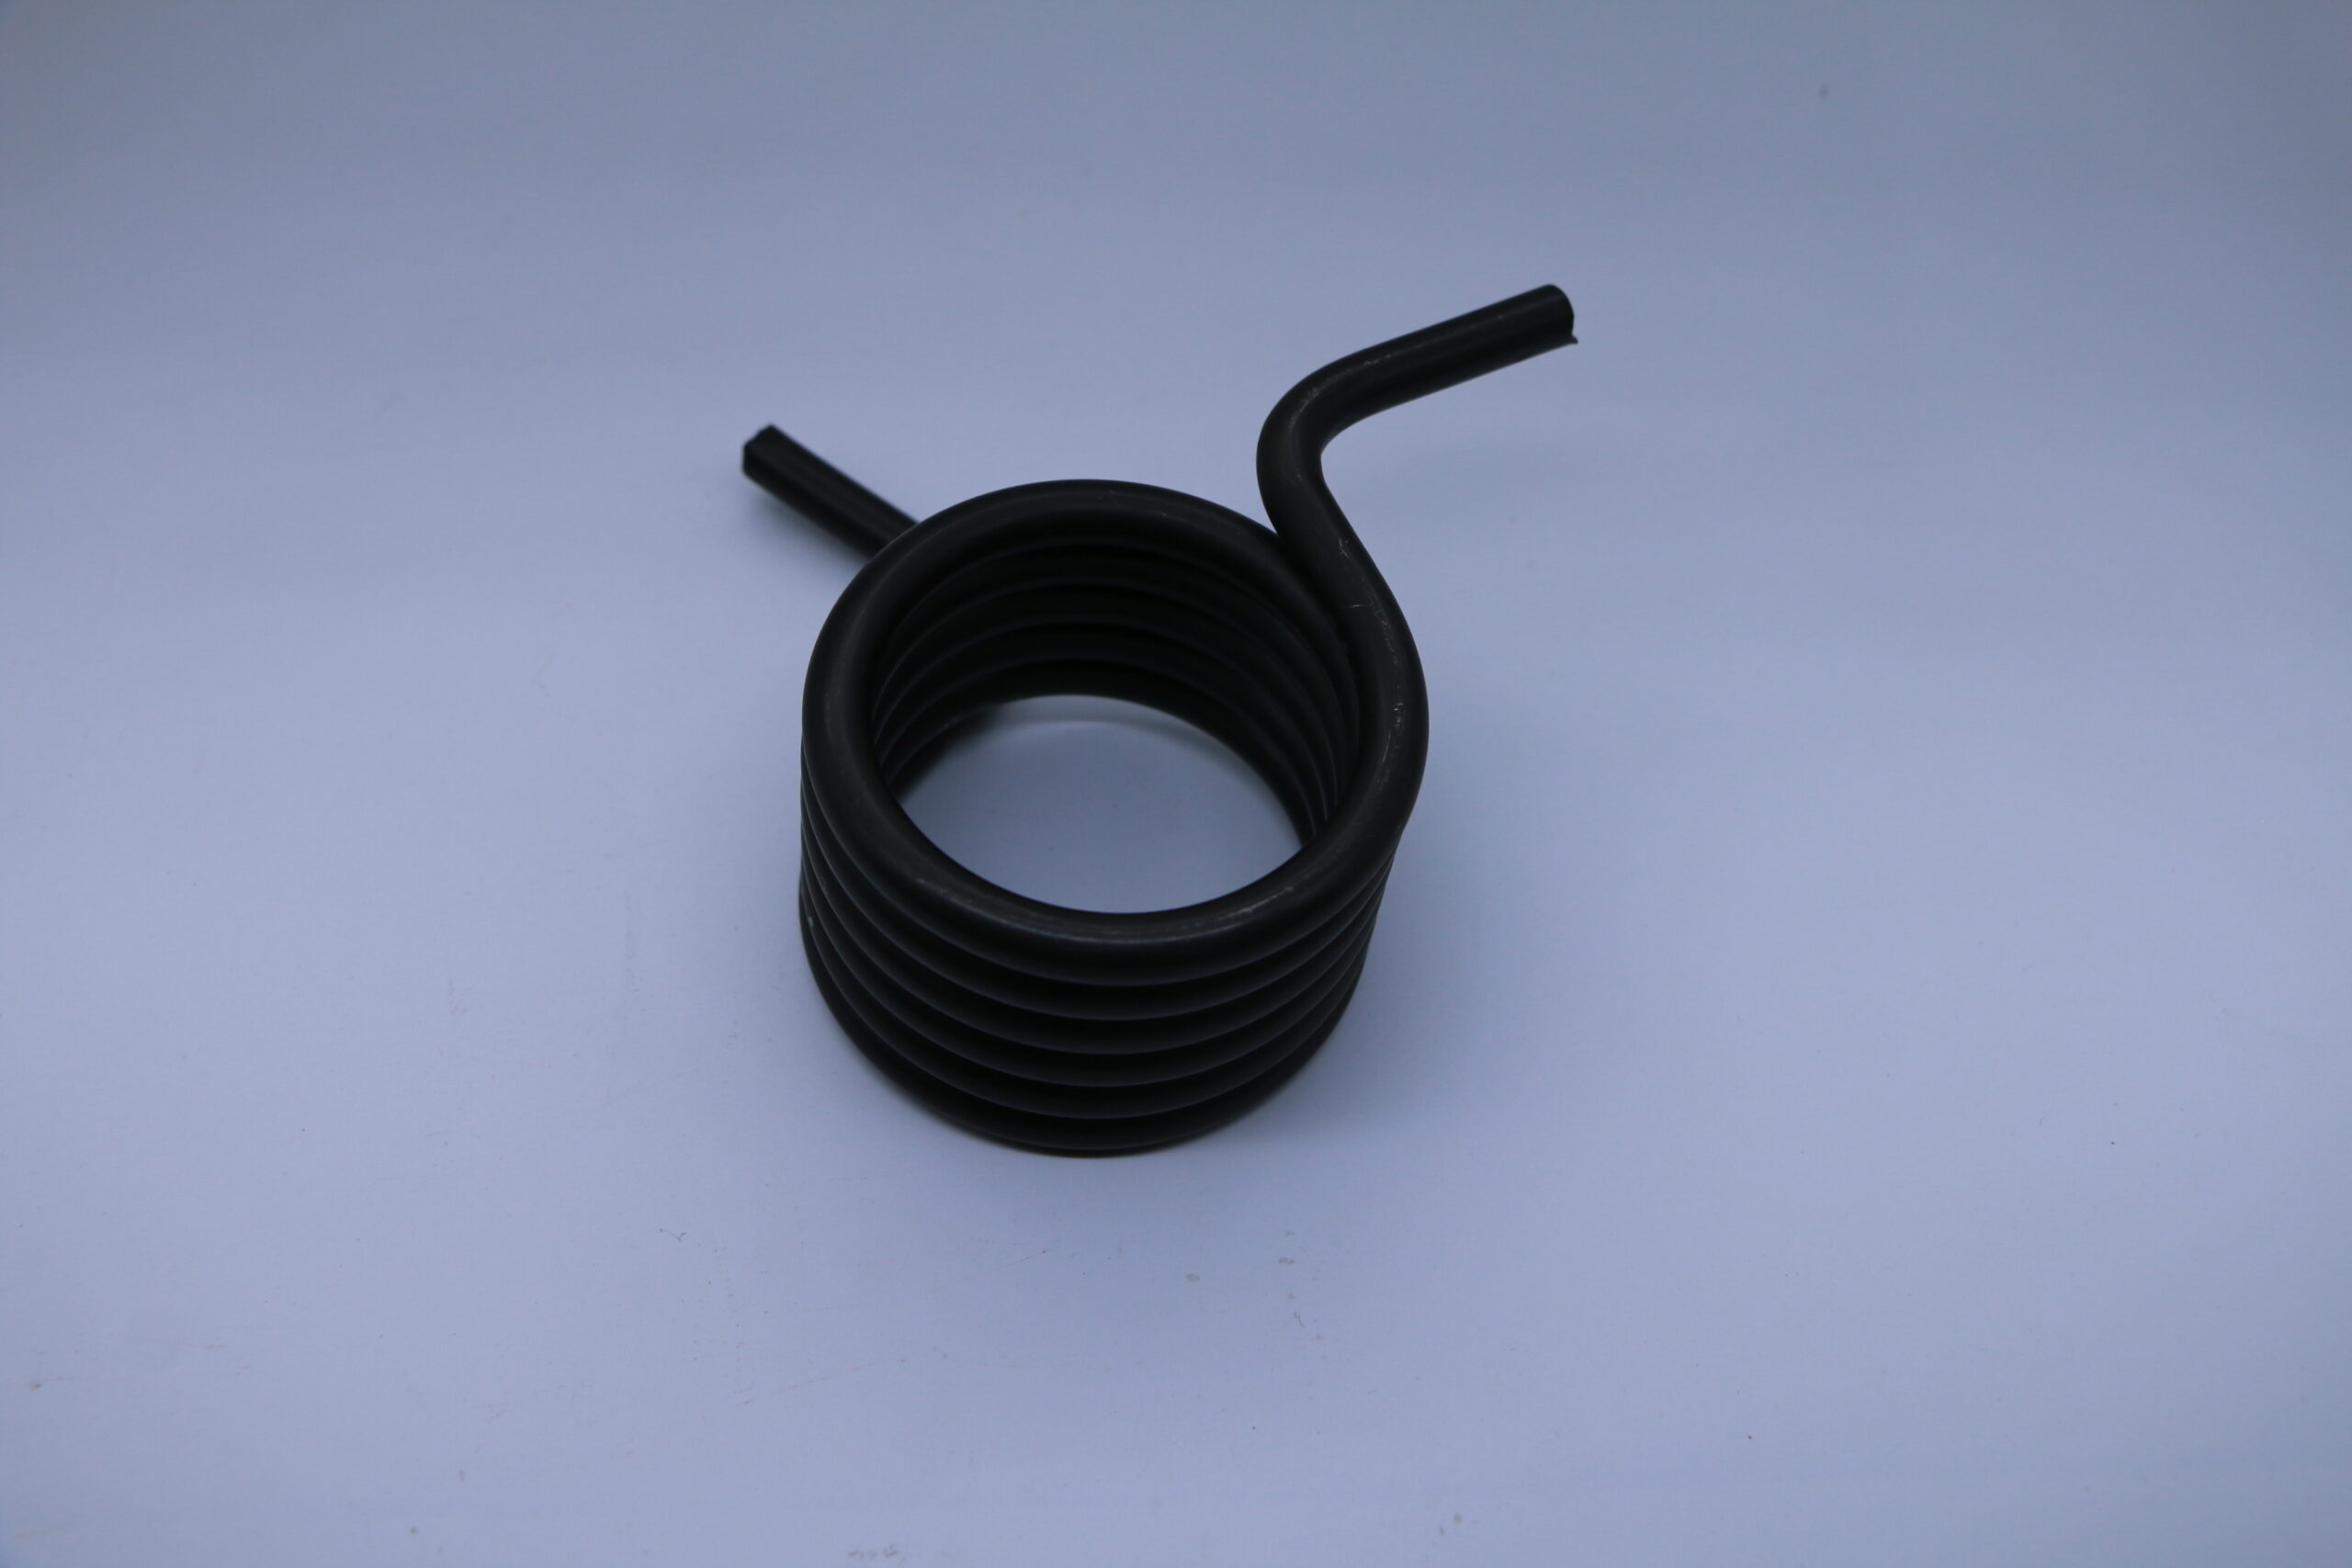
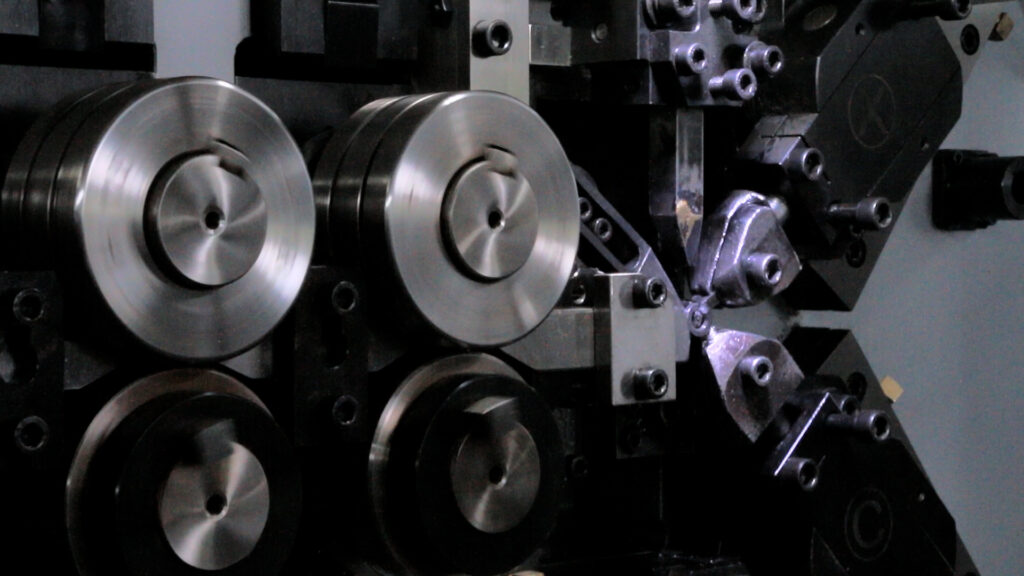
Neue Aufnahmen aus der Produktionshalle von Dingli Spring zeigen, wie Runddraht aufgewickelt, geschnitten und getrennt wird. Dingli Spring hat das Drahtmaterial bestätigt. 65Mn Federstahl. Dieser Artikel nutzt diese kurze Sequenz, um den Umformprozess zu erklären, und geht anschließend auf die Fragen ein, die ein Käufer vor der Genehmigung einer kundenspezifischen Feder klären sollte. Das Videomaterial enthält keine Maßangaben oder einen Prüfbericht für das fertige Bauteil; diese Informationen gehören in die Zeichnung und die Prüfunterlagen.
Beginnen Sie den Federnherstellungsprozess mit klaren Anforderungen.
Beginnen Sie mit der Definition der Funktion und dem Einsatzort der Feder. Eine Druckfeder in einer Führungsvorrichtung benötigt mehr als nur freie Länge und Außendurchmesser. Der Lieferant muss die Arbeitshöhen, die erforderlichen Kräfte, den verfügbaren Platz und die passenden Bauteile kennen. Eine übersichtliche Zeichnungsrevision dient Konstruktion, Einkauf und Qualitätskontrolle als gemeinsame Referenz.
Werkstoffgüte und Drahtzustand müssen getrennt behandelt werden. Die Bezeichnung 65Mn kennzeichnet die Güteklasse; sie gibt allein weder den Lieferzustand noch die Oberflächenbeschaffenheit oder die Eigenschaften der fertigen Feder an. Der erforderliche Drahtdurchmesser, die Toleranzen und die Rückverfolgbarkeitsdokumente sind zu dokumentieren. Wird eine alternative Güteklasse vorgeschlagen, sind die Unterschiede und die Zulassungsnachweise zu erläutern, anstatt die Güteklassenbezeichnungen als austauschbar zu behandeln.
| Erfordernis | Informationen zur Zustimmung |
|---|---|
| Funktion und Installation | Arbeitshöhen bzw. Reisehöhen, erforderliche Kräfte, verfügbarer Platz und Führung |
| Material und Draht | Güteklasse, Drahtdurchmesser und Toleranz, Lieferzustand, Oberflächenanforderungen und Rückverfolgbarkeit |
| Teilegeometrie | Außen- oder Innendurchmesser, freie Länge, Windungszahl, Endkonfiguration und Passungsabmessungen |
| Service und Akzeptanz | Frequenz, Temperatur, Medium, Korrosionsbelastung, Menge und Inspektionsanforderungen |
Ein Referenzmuster kann die Endkonfiguration und Passung verdeutlichen, jedoch kann eine gebrauchte Feder Verschleiß oder bleibenden Versatz aufweisen. Prüfen Sie, ob das Muster die ursprüngliche Konstruktion oder ein Problem im Betrieb darstellt. Falls es im Widerspruch zur Zeichnung steht, beheben Sie diesen Widerspruch vor der Mustererstellung. Andernfalls deckt ein Angebot möglicherweise eine andere Anforderung ab als die, die die Baugruppe tatsächlich benötigt.
Betrachten Sie die Aufnahmen der sich aufrollenden Bewegung als eine sich formende Sequenz.
Im Clip transportieren rotierende Vorschubwalzen den Draht in Richtung des Formbereichs. Führungen legen seinen Verlauf fest, während Formwerkzeuge ihn zu Spiralen biegen. Die Steigungssteuerung bestimmt den axialen Abstand zwischen benachbarten Windungen während der Entstehung des Federkörpers. Der Abschneider trennt das geformte Teil vom Endlosdraht. Diese Funktionen arbeiten zusammen, um die gewünschte Geometrie zu erzeugen.
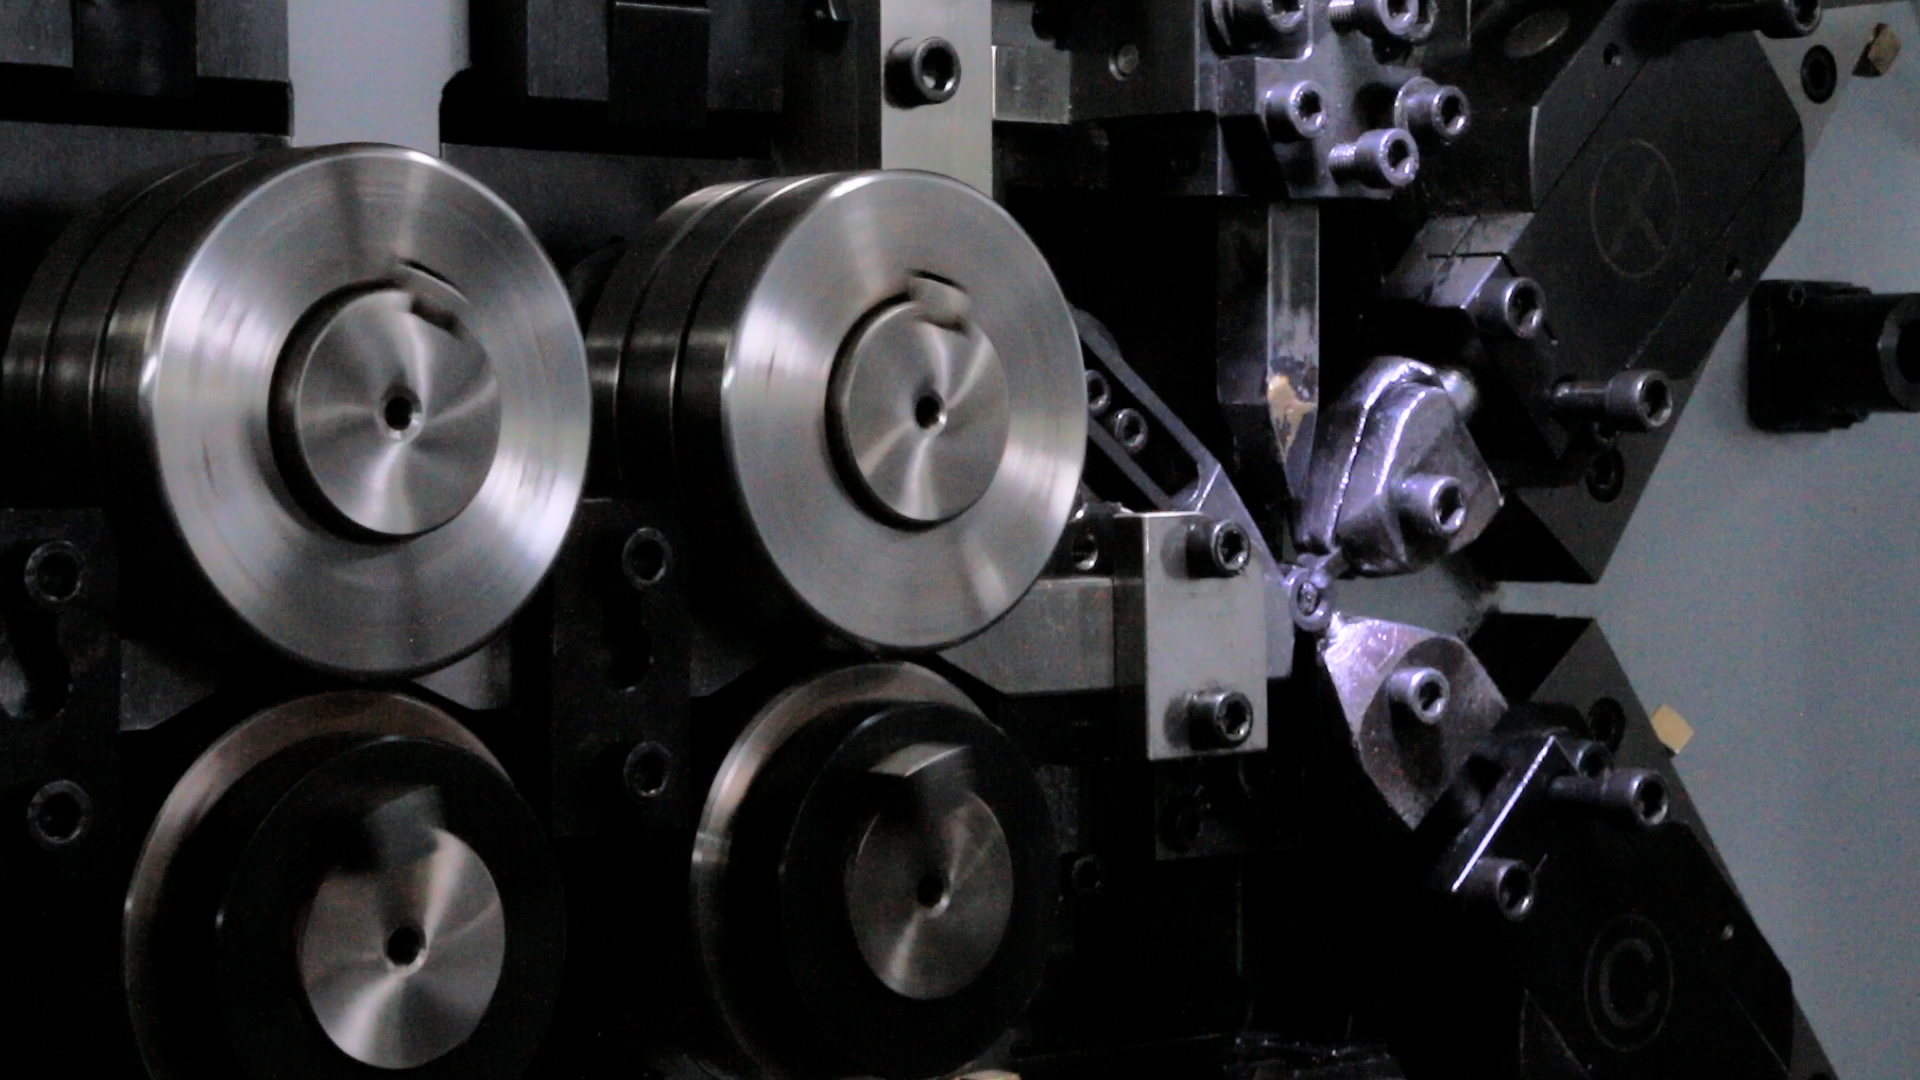
Für den Käufer ist die entscheidende Frage, wie diese Funktionen die Zeichnung unterstützen. Durchmesser, Steigung, Windungszahl und Enden müssen gemeinsam betrachtet werden. Die Formgebung hängt zudem vom Drahtzustand und den Werkzeugen ab. Der Clip erläutert den Ablauf, während Stichprobenmessungen und Produktionsaufzeichnungen feststellen, ob die fertigen Teile die vereinbarten Toleranzen erfüllen.
Unser Federwickelvorgang Diese Seite bietet weitere Informationen zum Fertigungskontext. Beginnen Sie die Besprechung eines neuen Auftrags mit der Teilegeometrie und den Betriebsanforderungen. Maschineneinstellungen allein beschreiben weder das benötigte Produkt noch die erforderlichen Nachweise für dessen Abnahme.
Verbinden Sie die Spulengeometrie mit der Installation
Der Drahtdurchmesser beschreibt den runden Querschnitt. Der Außendurchmesser bestimmt die äußere Form, der Innendurchmesser ist relevant, wenn eine Führungsstange durch die Feder verläuft. Die freie Länge ist die axiale Länge ohne äußere Belastung. Bei nominell gleichmäßiger Runddrahtgeometrie entspricht der Innendurchmesser dem Außendurchmesser abzüglich des doppelten Drahtdurchmessers; die tatsächliche Passung muss die fertigen Abmessungen und deren Toleranzen berücksichtigen.
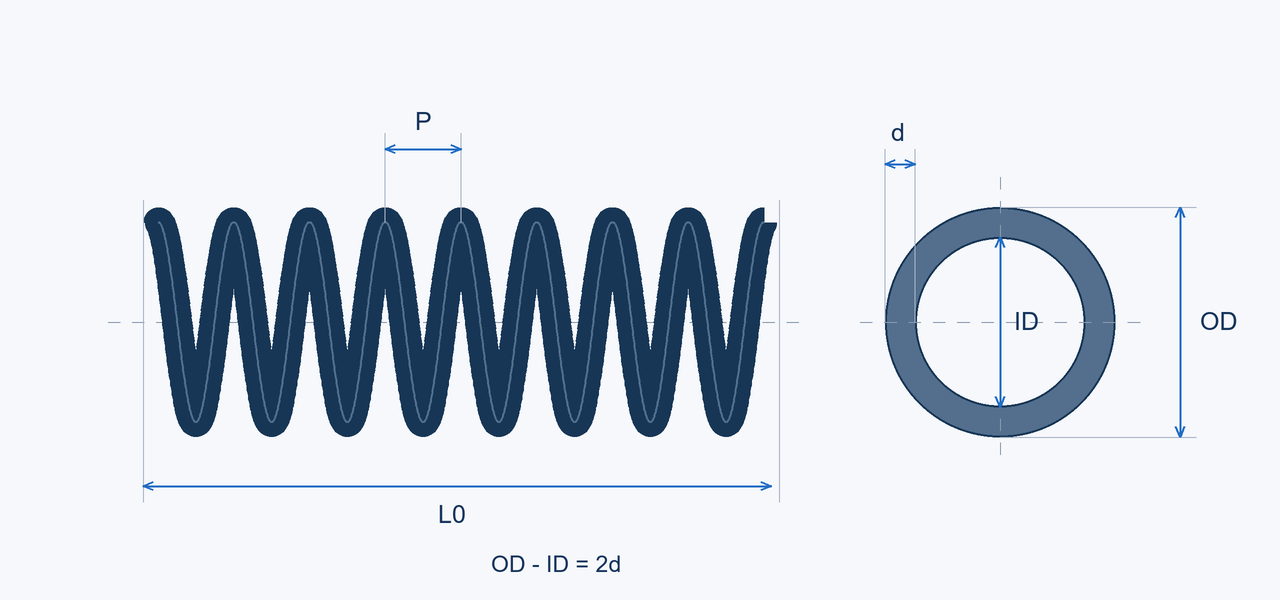
Die Gesamtzahl der Windungen und die Anzahl der aktiven Windungen sind unterschiedliche Größen. Die aktiven Windungen sind der Teil, der zur Auslenkung beiträgt, und ihre Anzahl hängt von der Endkonfiguration ab. Wenden Sie nicht bei jeder Konstruktion einen festen Abzug an. Die Steigung wird zwischen den Windungsachsen gemessen, nicht zwischen den nächstgelegenen Drahtoberflächen; die Enden können eine andere Steigung als der Körper aufweisen.
Prüfen Sie den Abstand zu einer Stange oder Bohrung und berücksichtigen Sie die Führung und Ausrichtung während der Kompression. Die Arbeitshöhe muss sowohl zur Baugruppe als auch zur Feder passen. Überprüfung Optionen für Druckfedern kann dabei helfen, die Grundkonfiguration festzulegen; beengte Platzverhältnisse oder besondere Kraftanforderungen können eine kundenspezifische Konstruktion erfordern.
Legen Sie die Enden als Teil der Schnittstelle fest.
Die Animation zeigt, wie sich die geformte Feder vom Draht trennt. Nach der Trennung müssen die Schnittenden noch den Zeichnungs- und Handhabungsanforderungen entsprechen. Prüfen Sie auf Grate, scharfe Kanten oder Unregelmäßigkeiten an den Enden, die den Sitz oder die Montage beeinträchtigen könnten. Ein abgeschlossener Wickelzyklus ist ein Fertigungsschritt und noch kein vollständiges Abnahmeergebnis.
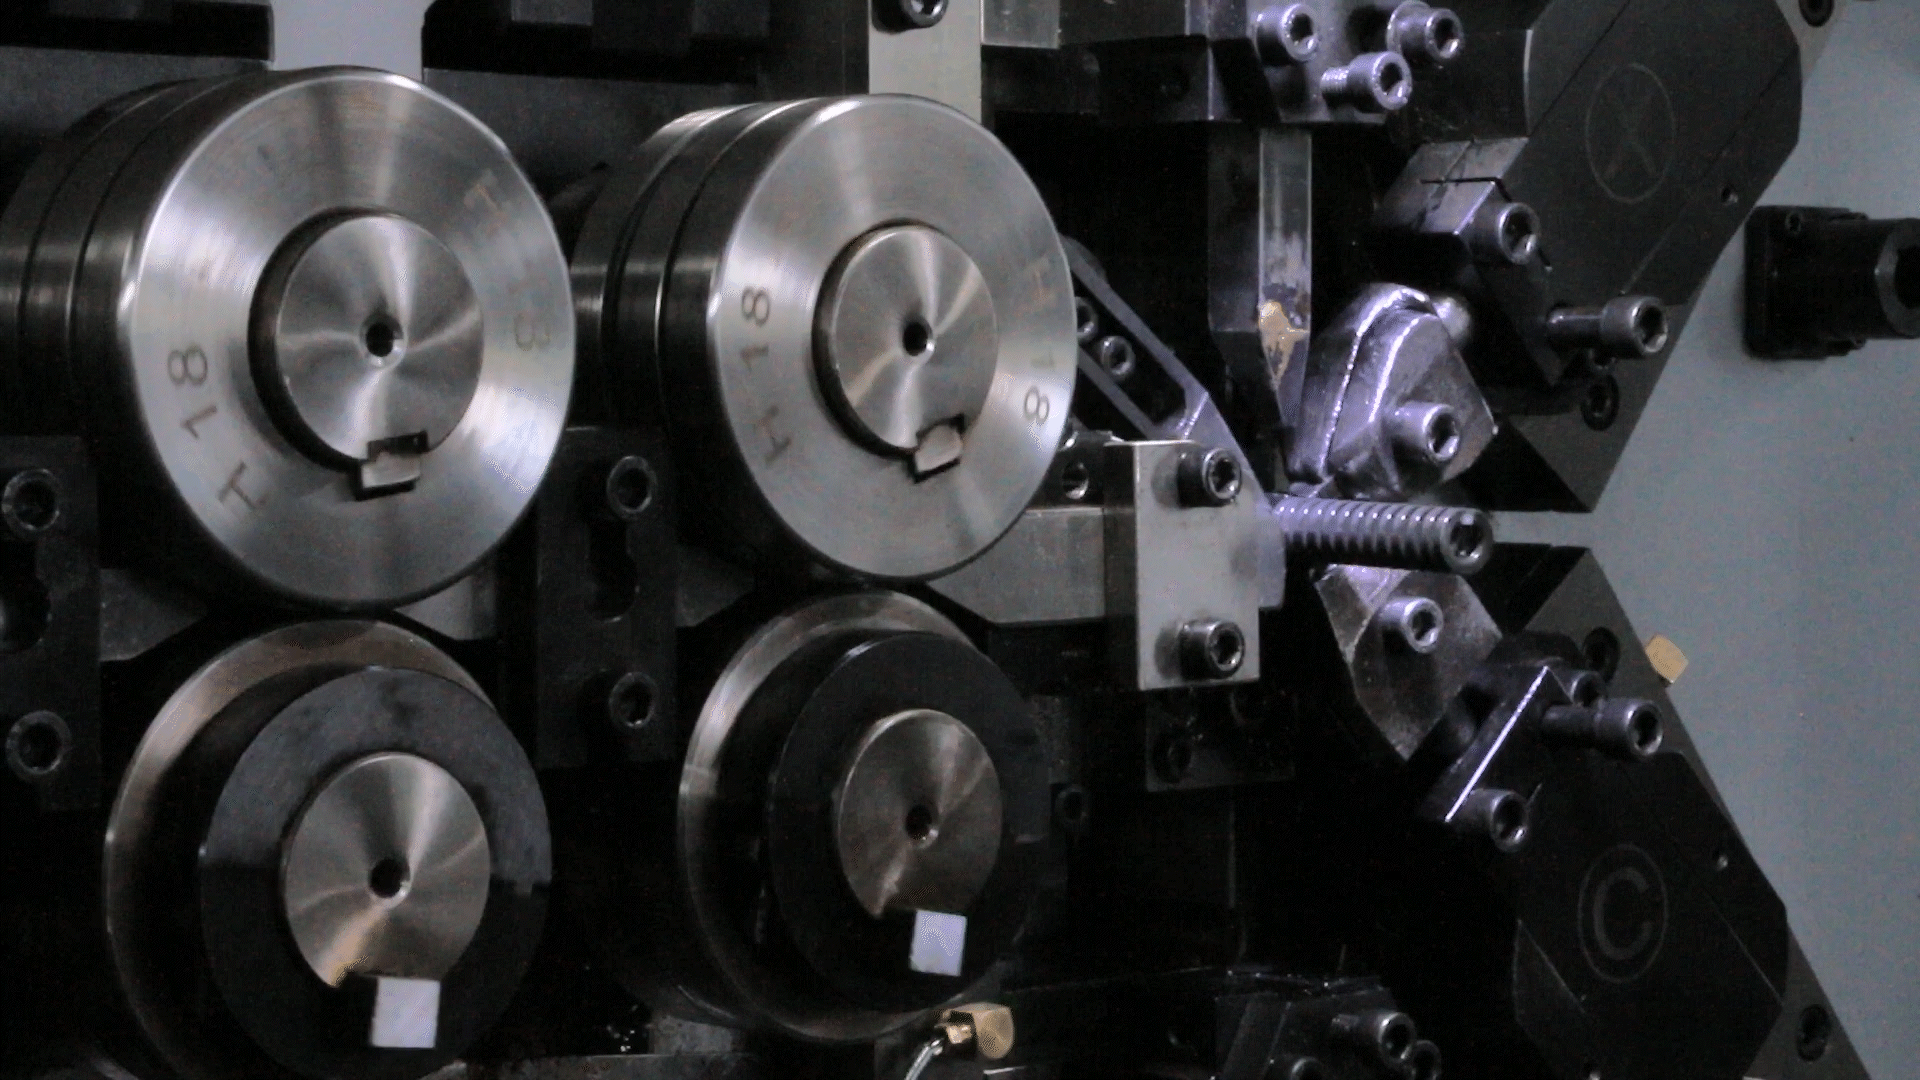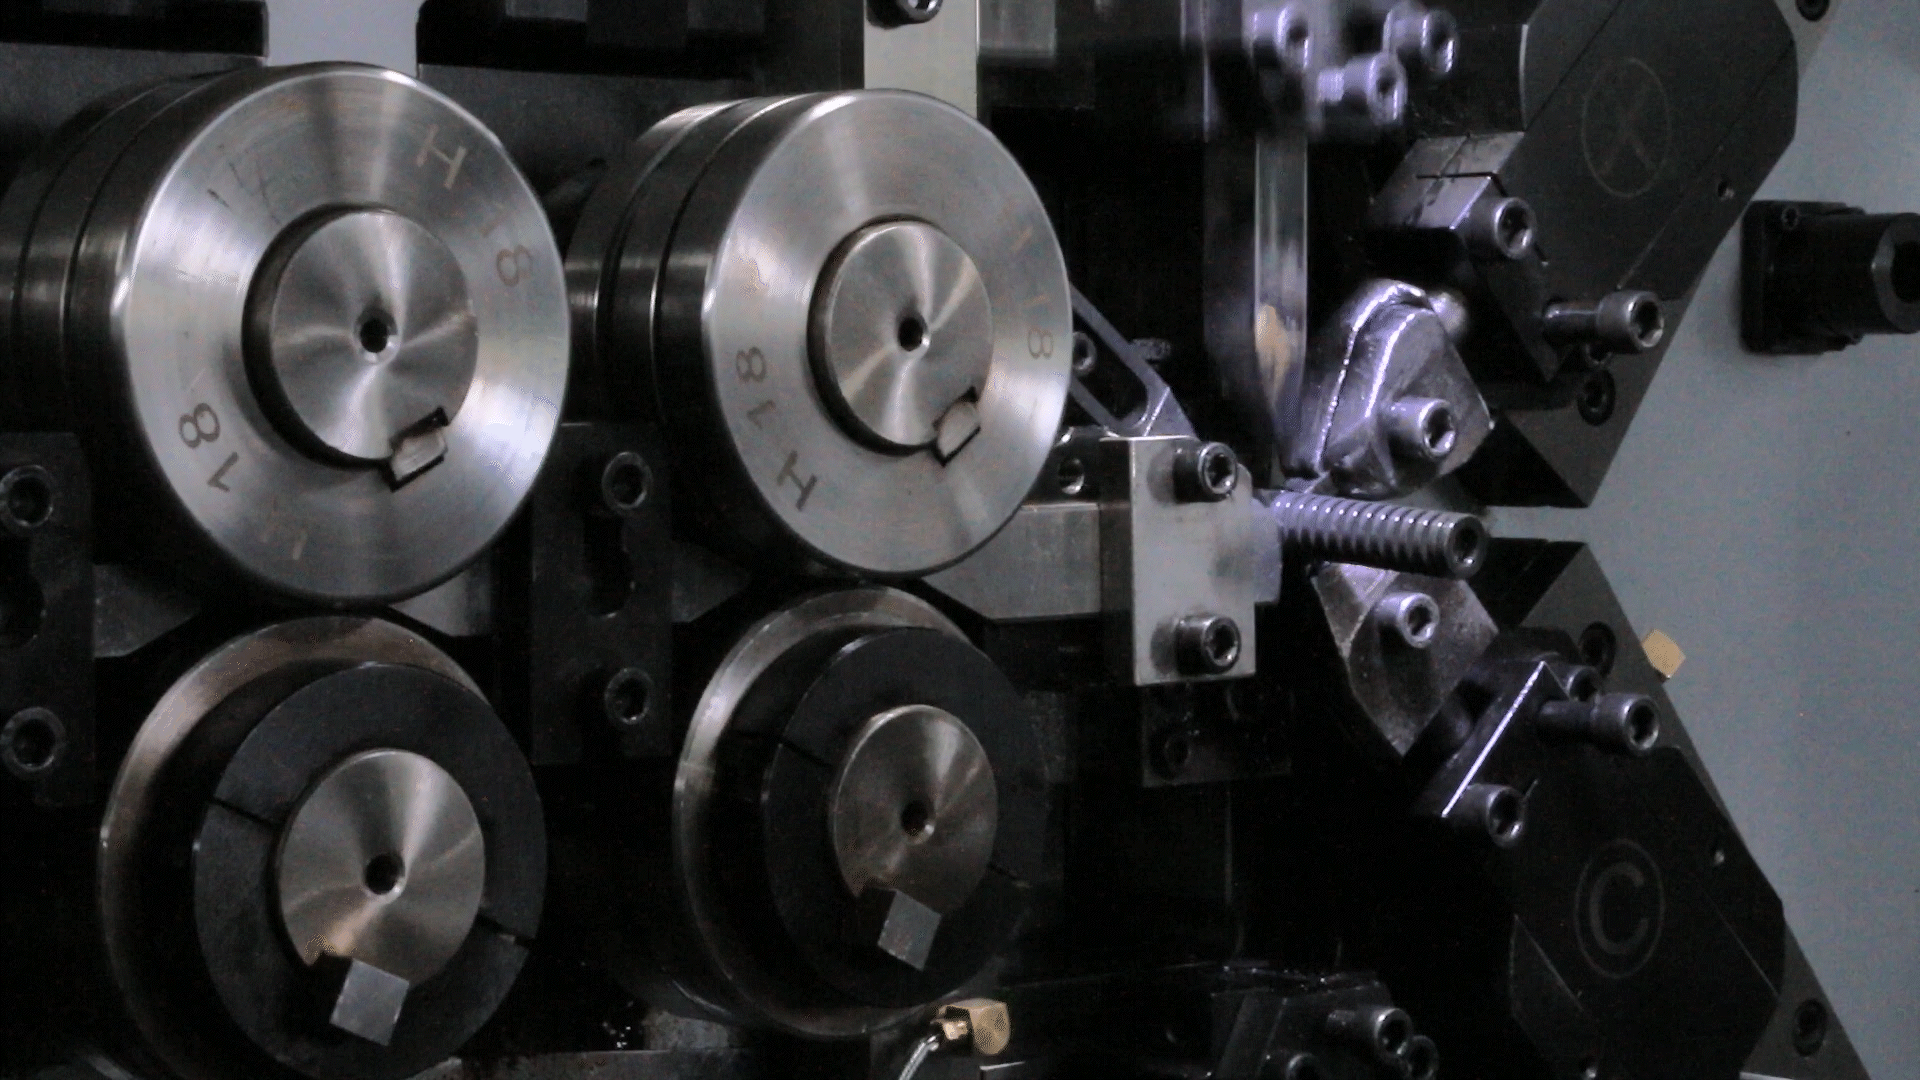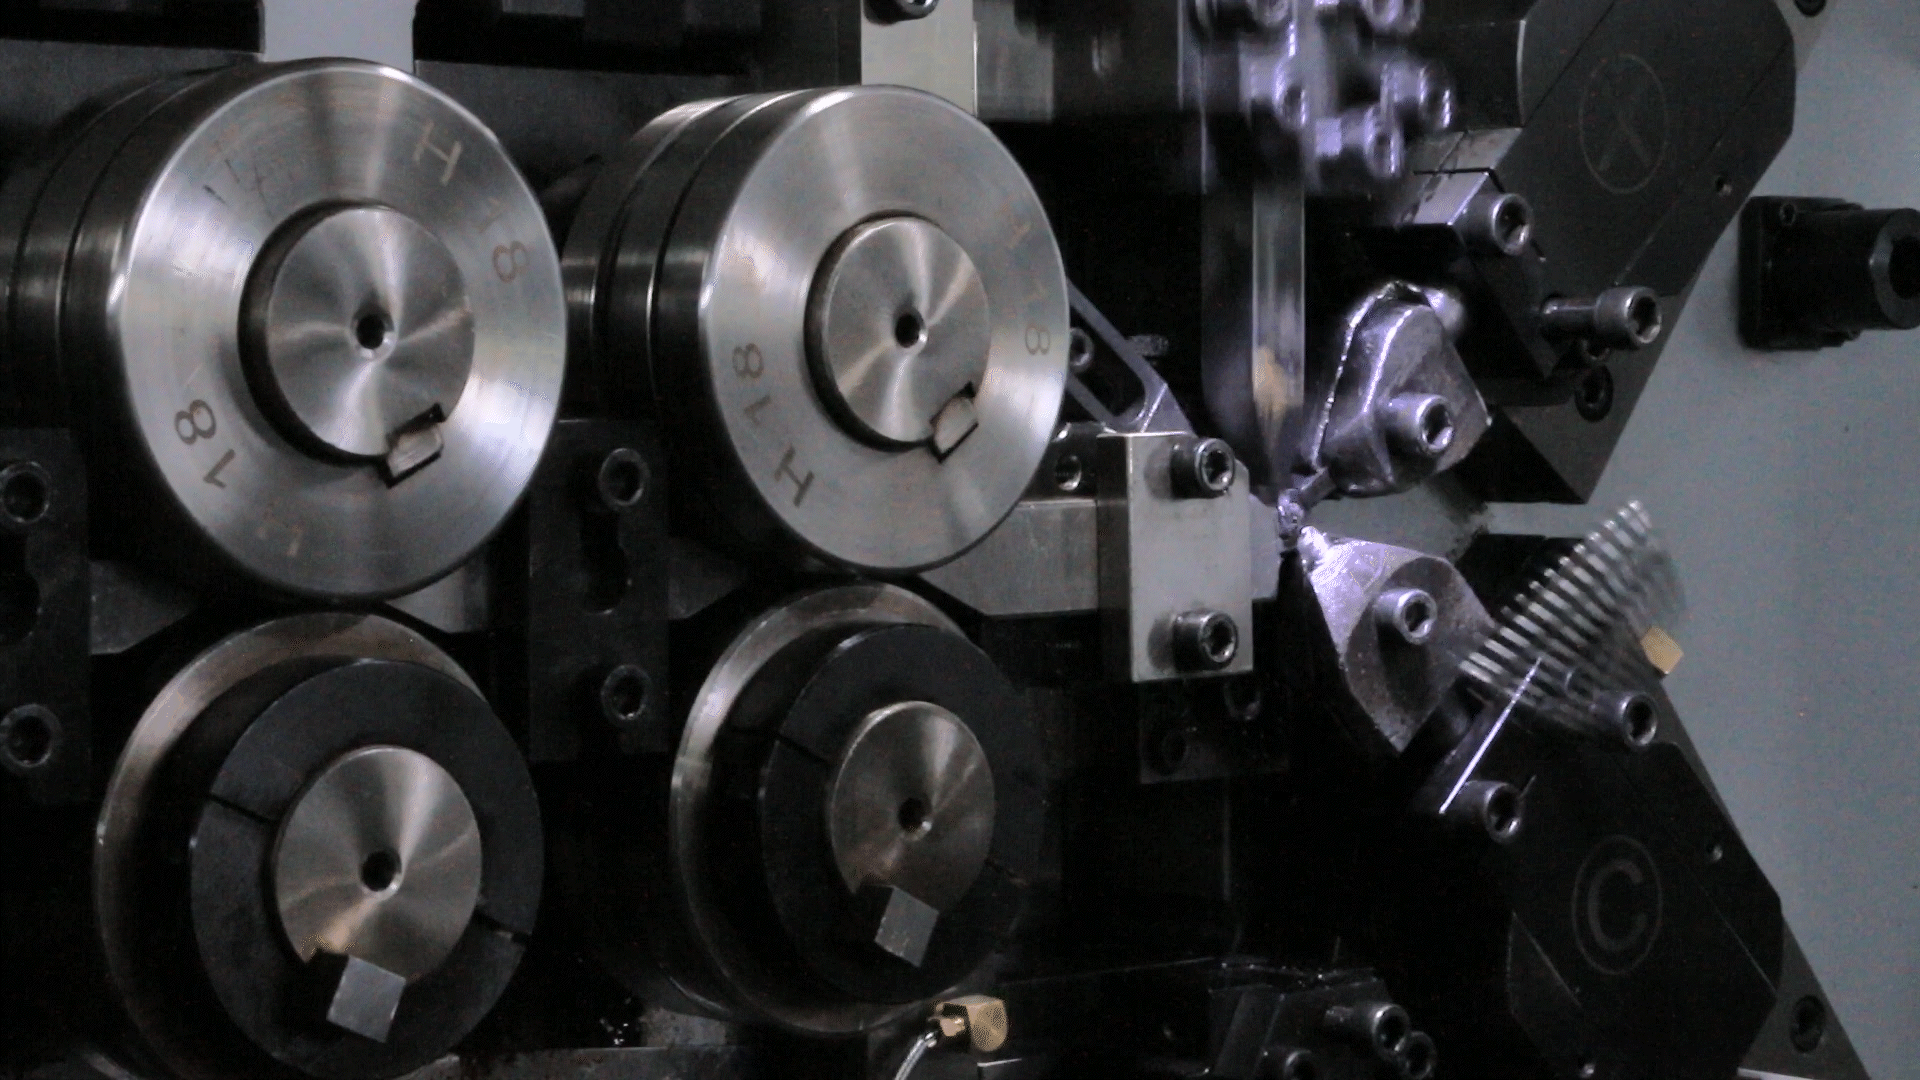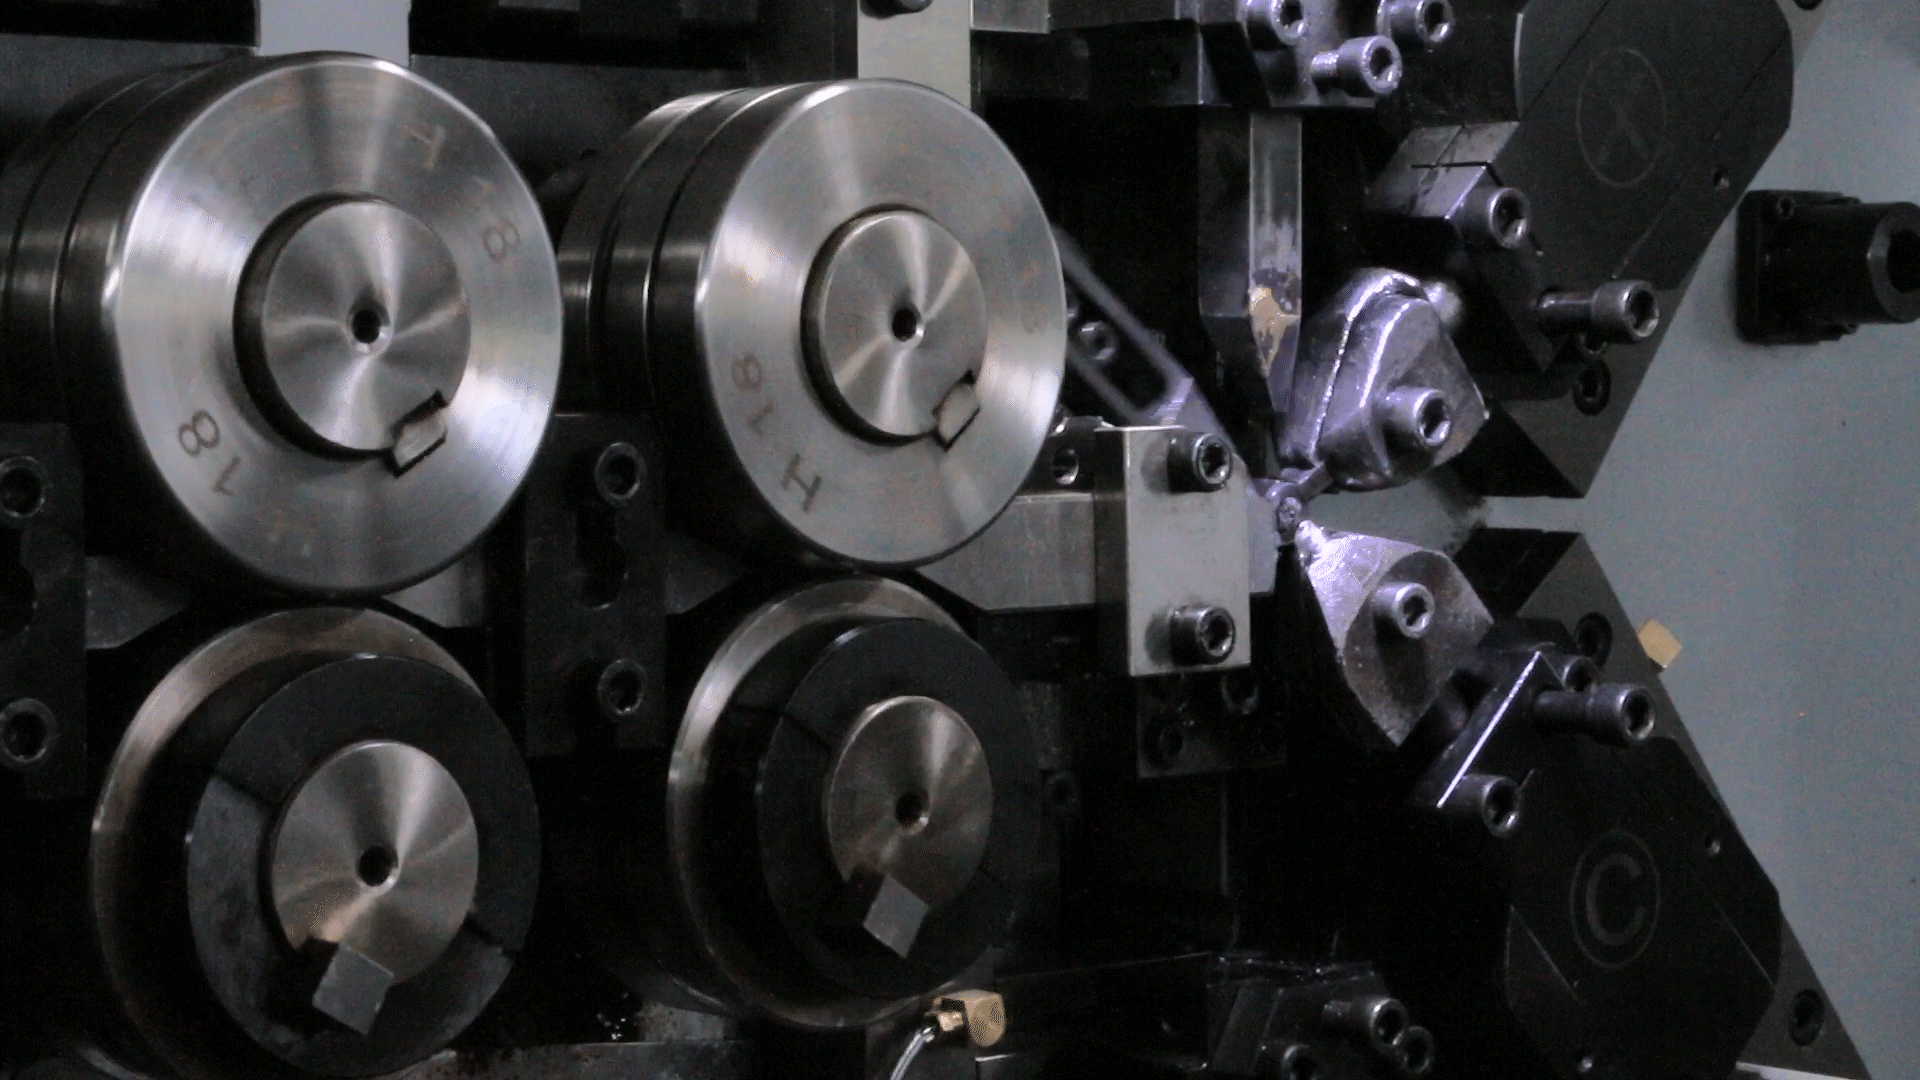
Druckfedern können offene oder geschlossene Enden haben, mit oder ohne Schleifen. Wählen Sie die Konfiguration passend zu den Auflageflächen, den Kontaktanforderungen und dem verfügbaren Platz. Falls geschliffene Enden erforderlich sind, definieren Sie die entsprechende Endgeometrie und die Prüfanforderungen. Die Anforderung an einen stabilen Sitz sollte in der Zeichnung dargestellt und nicht als Annahme belassen werden.
Das Stirnschleifen dient der Optimierung der Kontakt- und Stützgeometrie; es ersetzt jedoch nicht die Lastprüfung. Eine geplante Stirnseitenänderung sollte eine Überprüfung der freien Länge, der aktiven Windungen und der Arbeitspositionen nach sich ziehen. Die Auswirkungen auf das Bauteil und seine Funktion sind vollständig zu prüfen, insbesondere wenn ein Muster für eine neue Baugruppe angepasst wird.
Wählen Sie die Nachbearbeitung anhand des Materialzustands und der Anwendung aus.
Die Aufnahmen dokumentieren das Aufwickeln und Abschneiden. Der weitere Verlauf nach dem Umformen hängt vom Zustand des 65Mn-Drahtes, dem Ziehvorgang und dem gewünschten Endzustand ab. Eine gegebenenfalls erforderliche Spannungsarmglühung dient dem Abbau umformbedingter Eigenspannungen. Falls der gewählte Materialzustand ein Härten und Anlassen erfordert, um den gewünschten Zustand zu erreichen, sind dieser Ablauf und dessen Überprüfung separat festzulegen. Die Güteklasse allein erlaubt keine Rückschlüsse auf den Verarbeitungsweg dieser Probe.
Endbearbeitung, Oberflächenbehandlung und andere Bearbeitungsschritte erfüllen unterschiedliche Anforderungen. Der Korrosionsschutz beim Transport unterscheidet sich von der Beständigkeit gegenüber der Einsatzumgebung. Bei erforderlichen Beschichtungen oder anderen Oberflächenbehandlungen sind die Medien, das Erscheinungsbild, die Passungstoleranzen und das Abnahmeverfahren zu erörtern. Der Zustand des fertig bearbeiteten Teils ist in den Prüfplan aufzunehmen.
Bei wiederholtem Betrieb ist zu prüfen, ob gemäß den Anwendungsanforderungen zusätzliche Bearbeitungs- und Testmaßnahmen erforderlich sind. Die Prozessbezeichnung gibt keine Lebensdauer an. Dingli Spring kann Ihnen gerne eine Zeichnung oder ein Referenzmuster zur Verfügung stellen. Nachbearbeitungsinformationen ist ein Ausgangspunkt für die Spezifizierung der für Ihren Auftrag relevanten Vorgänge und Nachweise.
Verwenden Sie Abmessungen und Lastprüfungen, um verschiedene Fragen zu beantworten.
Die Maßprüfung überprüft die für den Einbau erforderliche Geometrie. Die Belastungsprüfung ermittelt die Kraft in einer festgelegten Arbeitsposition. Diese Ergebnisse ergänzen sich. Ähnlich aussehende Federn können aufgrund von Materialbeschaffenheit, aktiven Windungen oder Verarbeitung unterschiedliche Kräfte abgeben. Ein Federnfertigungsprozess erfordert einen Abnahmeplan, der auf der Zeichnung und der vorgesehenen Funktion basiert und die geprüften Teile dokumentiert.
| Käuferfrage | Prüfpunkt | Was der Datensatz ausweisen sollte |
|---|---|---|
| Entspricht das Material der Bestellung? | Güteklasse, Drahtgröße und Liefer- oder Verarbeitungszustand | Material- oder Chargennachweise im Zusammenhang mit der Frühjahrscharge |
| Passt das Teil? | Durchmesser, freie Länge, Enden und festgelegte geometrische Merkmale | Messverfahren, Ergebnisse und anwendbare Toleranzen |
| Ist die Kraft an der Arbeitsposition geeignet? | Belastung bei vorgegebenen Höhen oder Durchbiegungen | Prüfpositionen, Bedingungen, zulässiger Bereich und Entscheidungsgrundlage |
| Werden die vereinbarten Serviceanforderungen erfüllt? | Prüfung des Oberflächenzustands und anwendungsspezifische Tests für wiederholten Betrieb | Testbedingungen, Proben, Ergebnisse und Grenzen der Schlussfolgerung |
Bei einer Druckfeder ist die Prüfhöhe für jeden Lastwert anzugeben. Sind mehrere Positionen relevant, sind deren Höhen und zulässige Kraftbereiche aufzulisten. Prüfbedingungen und Auswertungsmethode müssen einheitlich sein. Die Federrate beschreibt die Kraftänderung bei Auslenkung innerhalb eines linearen Arbeitsbereichs; in der Nähe des Windungskontakts oder bei Federn mit variabler Steigung ist das tatsächliche Last-Auslenkungs-Verhältnis zu ermitteln.
Die Validierung von Dauerfestigkeit, bleibender Verformung oder anderen Prüfverfahren sollte die vorgesehene Einsatzart und einen vereinbarten Prüfplan widerspiegeln. Definieren Sie gegebenenfalls den Lastwechselbereich, die Frequenz, die Umgebungsbedingungen und die Akzeptanzbedingungen. Weder ein kurzes Video noch ein bestandener Erstlasttest belegen die Lebensdauer. Die Verknüpfung der Ergebnisse mit Mustern oder Chargen macht spätere Kaufentscheidungen, Konstruktionsänderungen und Problemanalysen aussagekräftiger.
Erstellen Sie eine Angebotsanfrage, die bis zur Annahme geführt wird.
Senden Sie die aktuelle Zeichnungsrevision oder Musterinformationen, den Einbauraum, die Arbeitshöhen bzw. Verfahrwege, die Belastungspunkte, die Umgebungsbedingungen und die erwartete Menge. Fügen Sie die für die Genehmigung erforderlichen Prüfungen und Dokumente hinzu. Falls eine Anforderung ungeklärt ist, identifizieren Sie die Frage und vereinbaren Sie einen Stichprobenplan. Dadurch werden die Angebotsanfrage, der Federnfertigungsprozess und die abschließende Abnahmeprüfung auf eine gemeinsame technische Grundlage gestellt.
Wird 65Mn spezifiziert, behalten Sie die genaue Gütebezeichnung bei und geben Sie die bekannten Anforderungen an das Material oder den Endzustand an. Ist die Materialauswahl noch offen, beginnen Sie mit der Anwendung. Erläutern Sie, ob es sich bei einem Referenzmuster um ein neues oder gebrauchtes Muster handelt. kundenspezifischer Federservice kann dabei helfen, diese Diskussion vor der Musterfreigabe und der Produktion zu organisieren.
Häufig gestellte Fragen
Lässt sich aus einem runden Draht das Federmaterial ablesen?
Nein. Die Angabe „runder Draht“ beschreibt den Querschnitt. Der ummantelte Draht besteht aus 65Mn-Federstahl, wie von Dingli Spring bestätigt wurde. Für andere Anwendungen können jedoch eine andere Güteklasse oder ein anderer Zustand erforderlich sein. Bitte klären Sie die Materialspezifikation, den Lieferzustand und den gewünschten Oberflächenzustand separat.
Ist eine Feder direkt nach dem Wickeln versandbereit?
Das hängt vom vereinbarten Verfahren ab. Wärmebehandlung, Endbearbeitung, Oberflächenbehandlung und Prüfung richten sich nach Materialzustand und Zeichnung. Diese Aufnahmen bestätigen die Formgebung und den Abtrennvorgang; Produktionsunterlagen sind erforderlich, um die tatsächliche Nachbearbeitung des Musters zu ermitteln.
Müssen alle Druckfedern geschlossene und geschliffene Enden haben?
Nein. Wählen Sie die Enden für die Auflageflächen, die Kontaktanordnung und den Einbauraum. Falls Schleifen vorgeschrieben ist, definieren Sie die entsprechenden geometrischen Anforderungen und prüfen Sie diese. Die fertige Feder muss weiterhin die vereinbarten Belastungsanforderungen erfüllen.
Warum sollte bei einer Druckfederbelastung eine Höhe angegeben werden?
Die Kraft ändert sich mit der Kompression der Feder. Ein Lastwert ohne Angabe der Prüfposition ist für die Überprüfung unvollständig. Geben Sie die Höhe oder die klar definierte Auslenkung, den zulässigen Kraftbereich und die Prüfbedingungen an, damit beide Parteien dieselbe Anforderung bewerten.
Welche Angaben muss der Käufer für ein individuelles Angebot für Federn machen?
Bitte reichen Sie eine Zeichnung oder ein Muster ein und geben Sie die Arbeitspositionen und -lasten, die Installationsbedingungen, die Umgebungsbedingungen, die Menge und die Abnahmekriterien an. Geben Sie die Zeichnungsrevision und den Zustand des Musters an. Klären Sie offene Fragen zum Material oder zur Prüfung, bevor Sie das Muster freigeben.
Besprechen Sie Ihre Anforderungen an Runddrahtfedern mit Dingli Spring.
Cixi Dili Spring Co., Ltd. fertigt Federn seit 1995. Senden Sie uns Ihre Zeichnung oder Musterinformationen mit Angaben zu Material, Betriebsbedingungen, Belastungspunkten und gewünschter Menge. Wir besprechen dann gerne die Umformung, die erforderliche Nachbearbeitung und die Abnahmekriterien, damit Ihre Bestellung einen definierten Bedarf mit einem nachweislich fertigen Bauteil verbindet.
E-Mail: [email protected]. WhatsApp: +86 13586942004.