効果的なバネ製造プロセスは、明確な要件定義から始まり、完成品がその要件を満たしているという証拠を得ることで完了します。エンジニアや購買担当者にとって、ワイヤーがコイルになる様子を見るだけでは全体像を把握することはできません。注文には、材料仕様、適切な端部形状、合意された加工経路、および用途に応じた検査条件も必要です。.
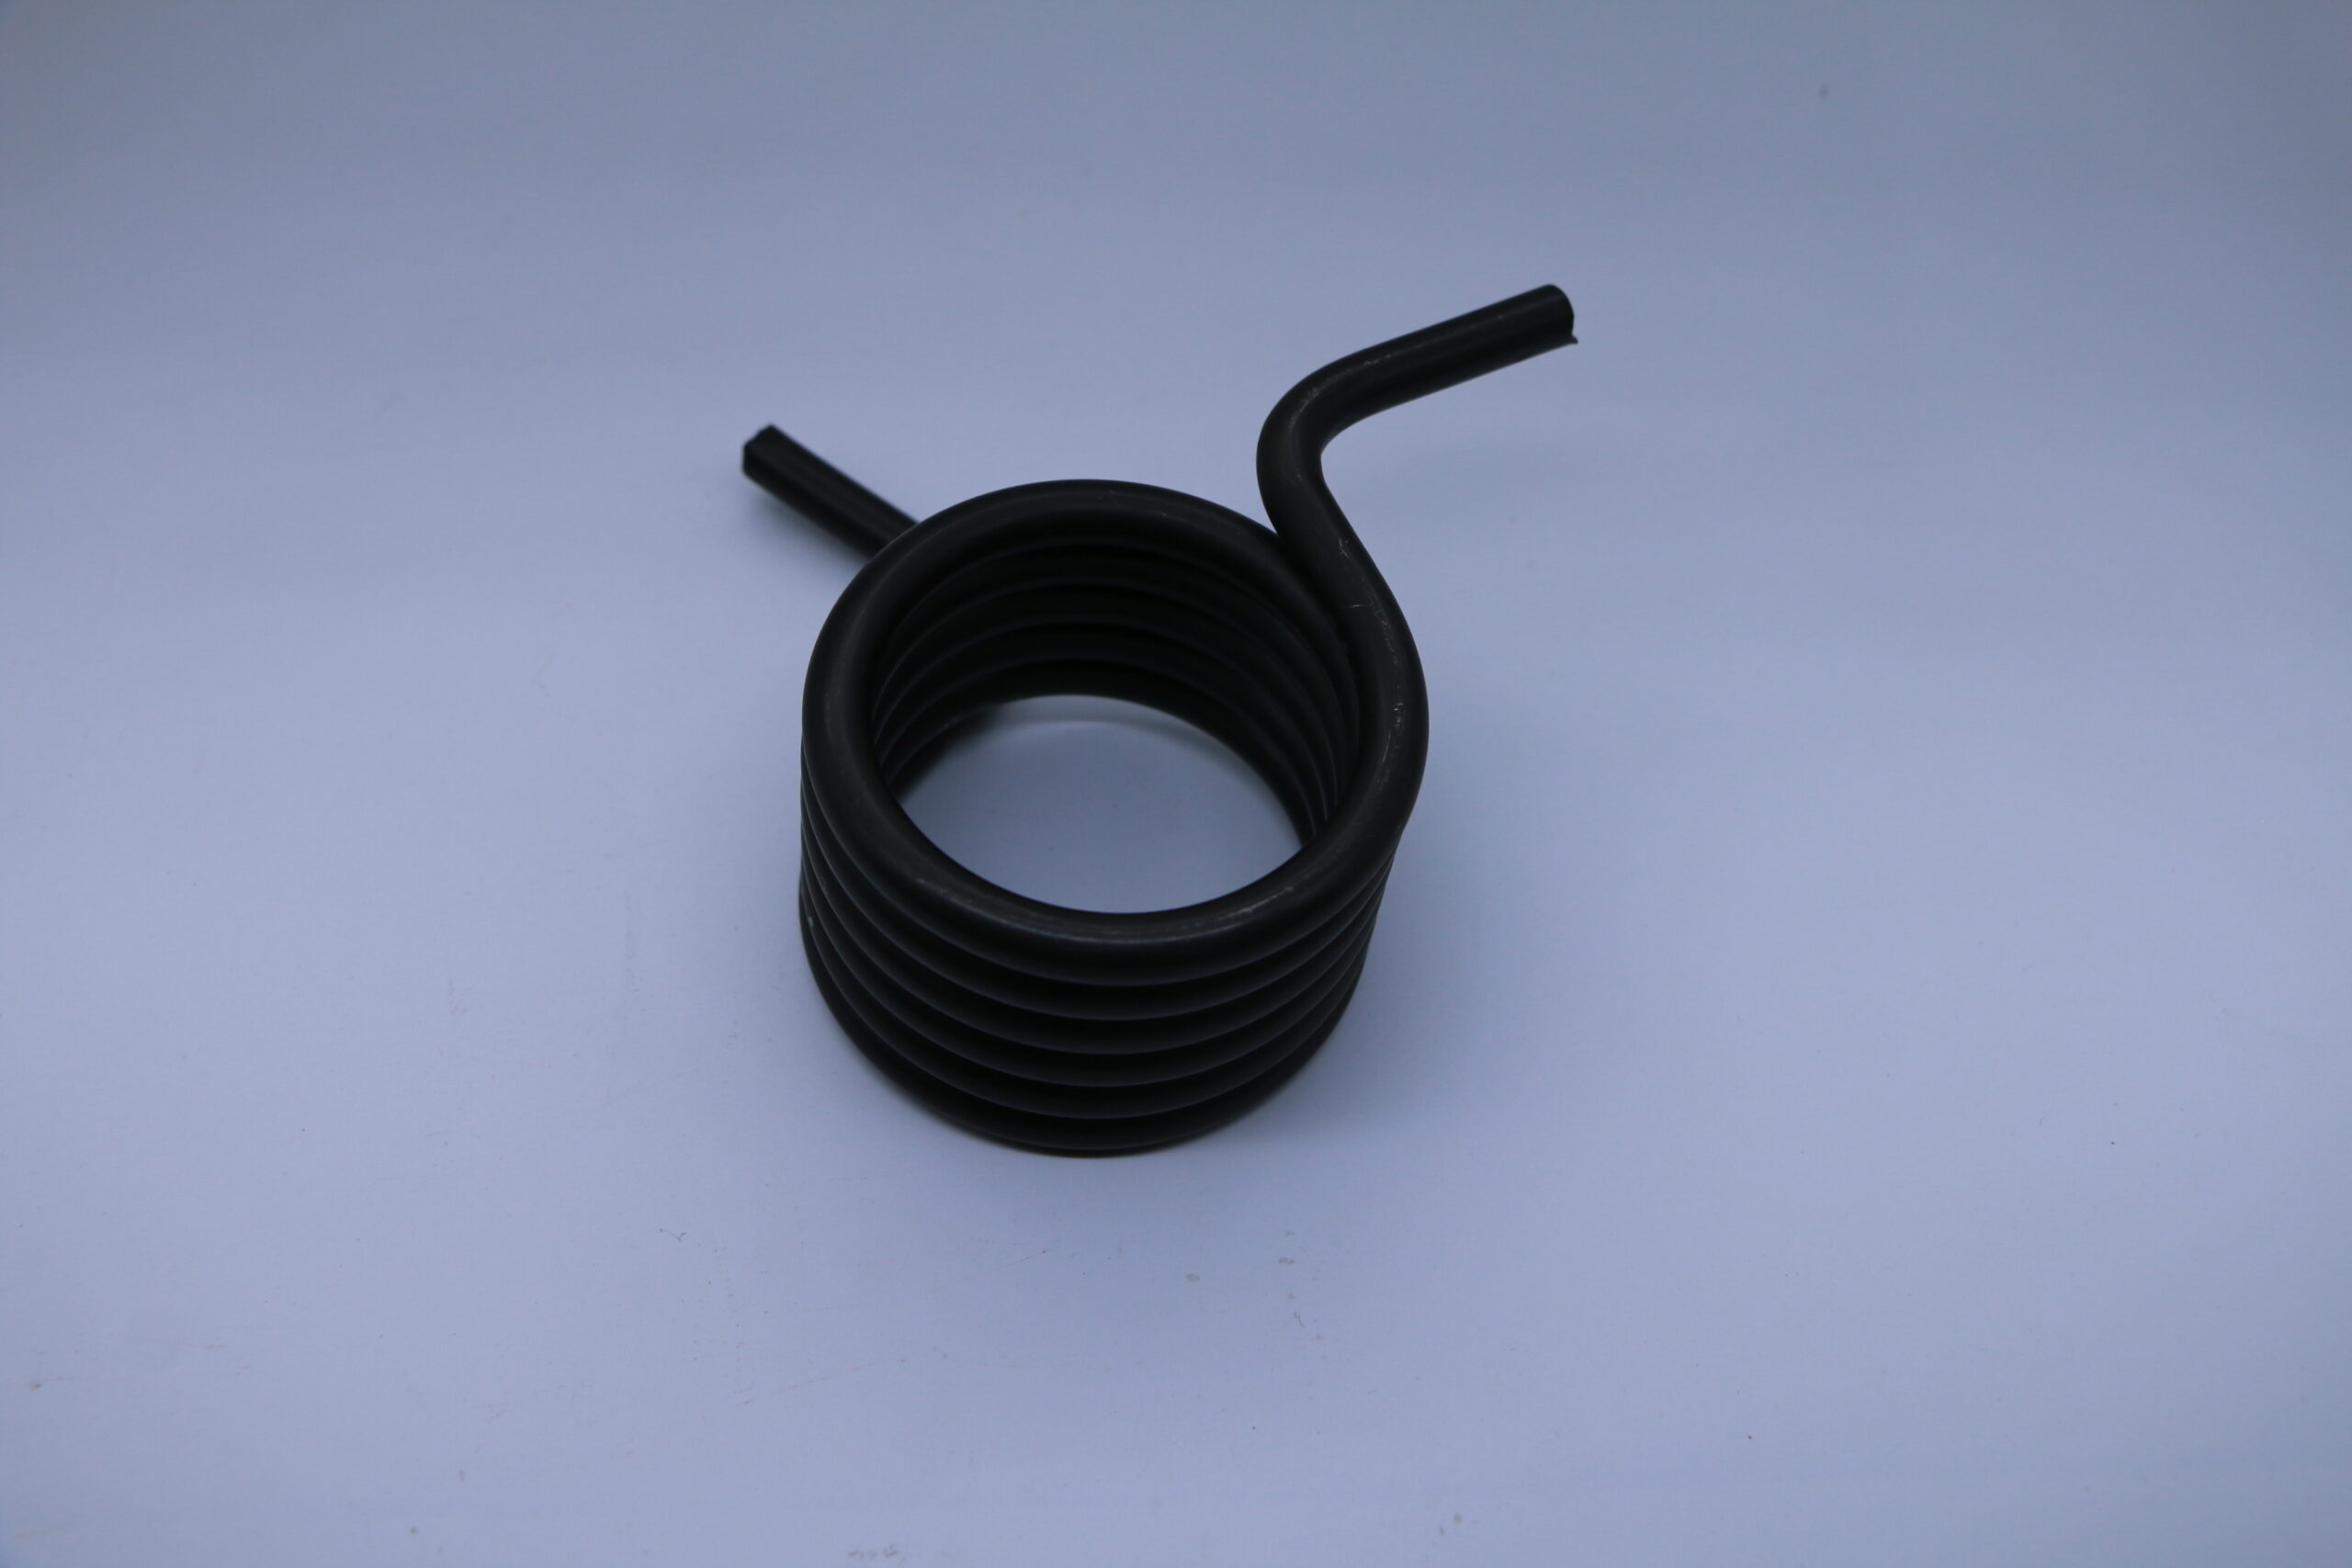
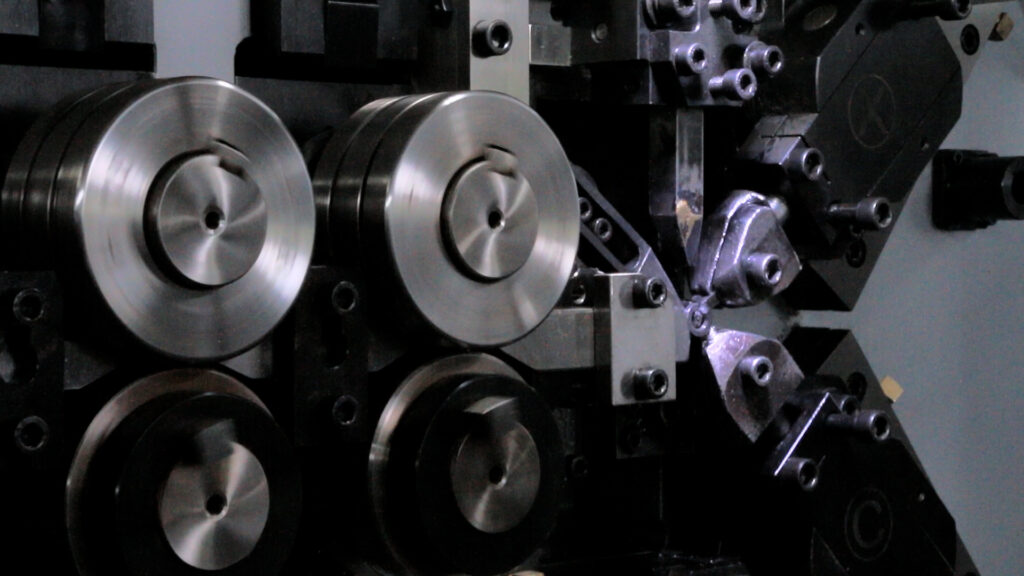
鼎利春業の新しい工場現場映像には、丸線が巻かれ、切断され、分離される様子が映っている。鼎利春業は、ワイヤーの材質が 65Mnばね鋼. この記事では、その短いシーケンスを用いて成形工程を説明し、その後、購入者が特注スプリングを承認する前に解決すべき事項について解説します。映像には寸法測定や完成品の試験報告書は含まれていません。それらは図面や検査記録に記載されるべきものです。.
明確な要件からバネの製造プロセスを開始する
まず、スプリングがどのような役割を果たし、どこで動作するのかを明確にしましょう。ガイド機構内部の圧縮スプリングには、自由長と外径以上の情報が必要です。サプライヤーは、作動高さ、必要な力、利用可能なスペース、および嵌合部品を理解する必要があります。明確な図面改訂は、エンジニアリング、購買、検査部門が共通の参照点として活用できます。.
材料の等級と線材の状態は分けて管理してください。65Mnという表記は等級を示すものであり、それ自体では線材の納入状態、表面状態、または完成したばねの特性を示すものではありません。必要な線径、公差、およびトレーサビリティ文書を記録してください。代替等級が提案された場合は、等級名を互換性のあるものとして扱うのではなく、相違点と承認の根拠について議論してください。.
| 要件 | 同意するための情報 |
|---|---|
| 機能と設置 | 作業高さまたは移動距離、必要な力、利用可能なスペース、およびガイダンス |
| 材料とワイヤー | グレード、線径と公差、納入条件、表面要件、トレーサビリティ |
| 部品形状 | 外径または内径、自由長、コイル数、端部形状、嵌合寸法 |
| サービスと受け入れ | 周波数、温度、媒体、腐食曝露、量、検査要件 |
参照サンプルは最終的な形状や適合性を明確にするのに役立ちますが、使用済みのスプリングには摩耗や永久変形が生じている可能性があります。サンプルが元の設計を表しているのか、それとも使用上の問題を表しているのかを特定してください。図面と矛盾する場合は、サンプリングを行う前にその矛盾を解消してください。そうしないと、見積もりがアセンブリの実際の要件とは異なる要件をカバーしてしまう可能性があります。.
巻きつく映像を形成シーケンスとして読み取ってください
クリップ内では、回転する送りローラーがワイヤを成形領域へと送ります。ガイドがワイヤの経路を定め、成形工具がワイヤをコイル状に曲げます。ピッチ制御により、スプリング本体が形成されるにつれて、隣接する巻線間の軸方向の間隔が設定されます。切断により、成形された部品が連続ワイヤから分離されます。これらの機能が連携して、目的の形状を作り出します。.
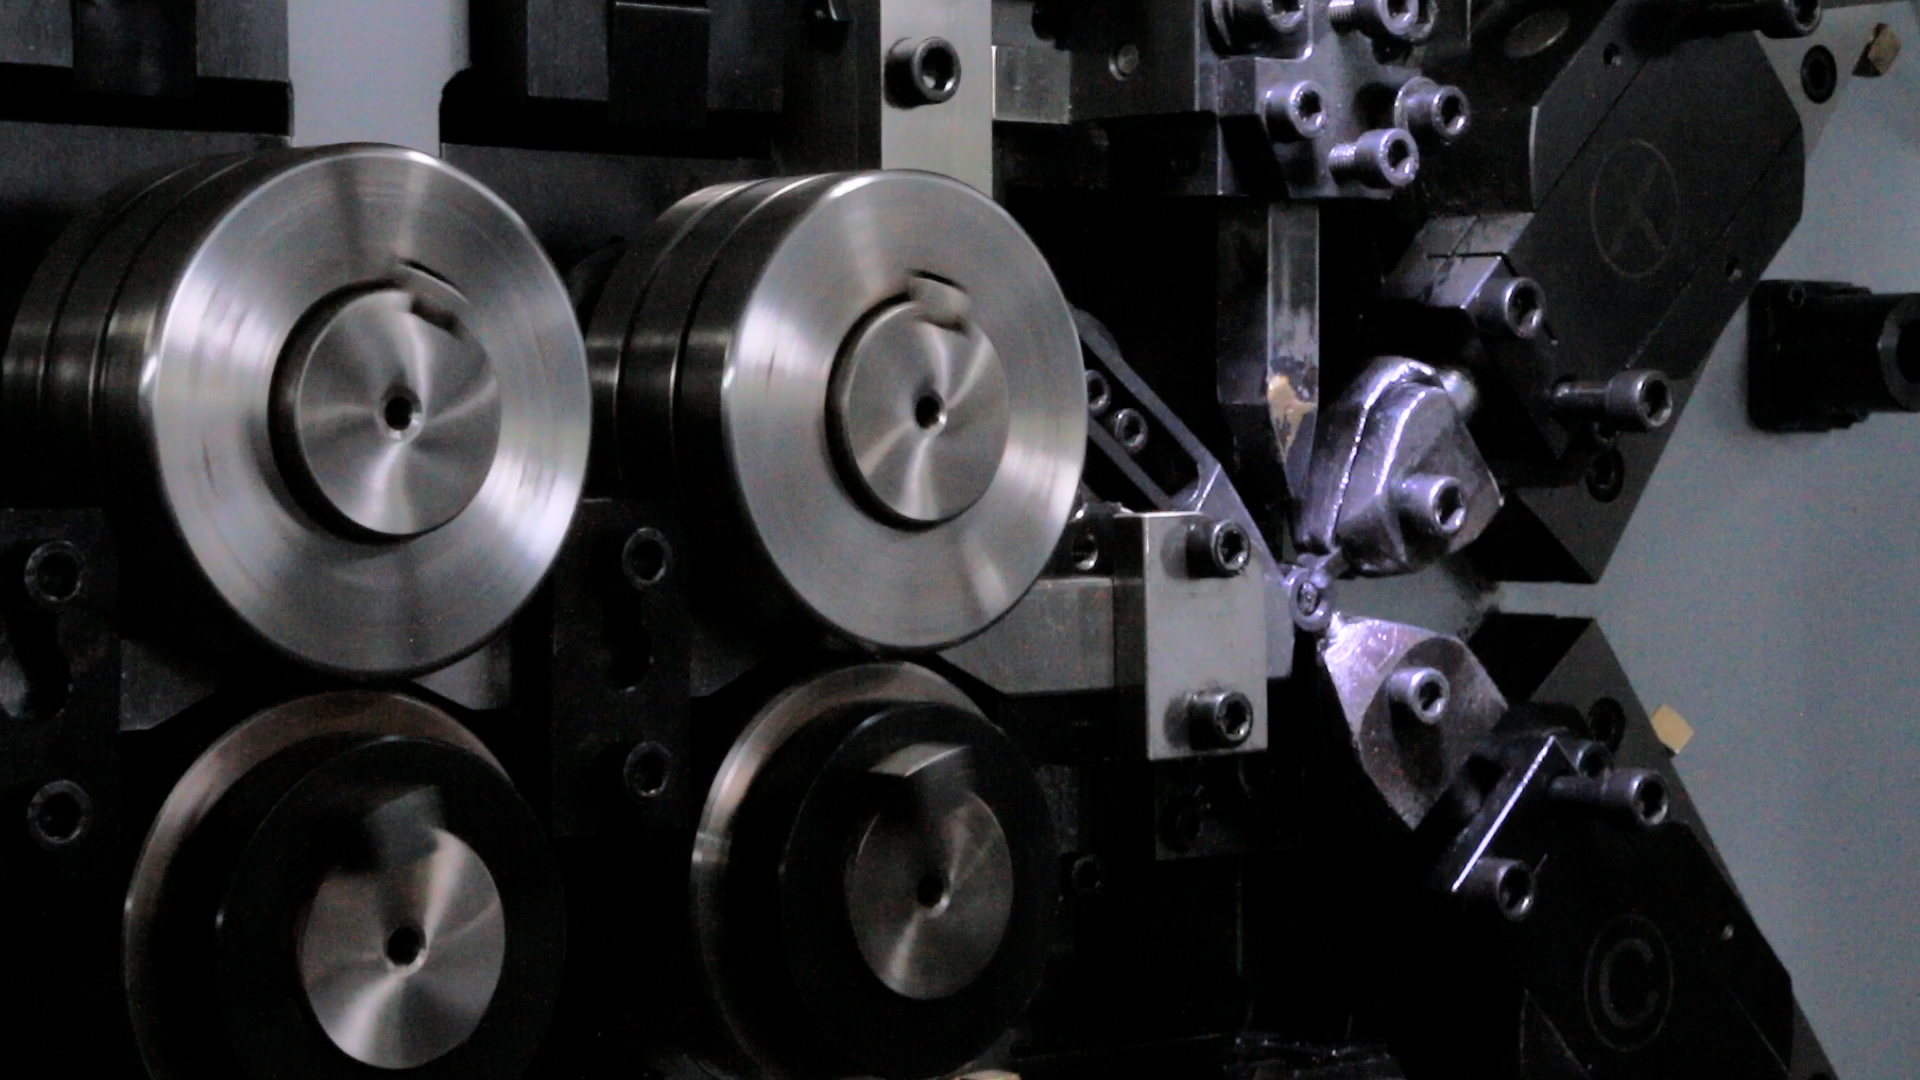
購入者にとって重要なのは、これらの機能がどのように図面を補完するかという点です。直径、ピッチ、コイル数、端部はまとめて考慮する必要があります。成形設定は、ワイヤの状態や工具にも左右されます。クリップは手順を説明するのに役立ち、サンプル測定と生産記録によって、完成した部品が合意された公差を満たしているかどうかが確認できます。.
私たちの バネ巻き工程 このページでは、製造に関するより詳細な情報を提供しています。新規注文について話し合う際は、まず部品の形状と動作要件から始めてください。機械の設定だけでは、必要な製品や、注文を承認するために必要な証拠を説明することはできません。.
コイルの形状を設置と接続します
線径は円形断面の形状を表します。外径は外側の輪郭を決定し、ガイドロッドがスプリングを通過する際には内径が重要になります。自由長は外部荷重がかかっていない状態での軸方向の長さです。公称均一円形線形状の場合、内径は外径から線径の2倍を引いた値に等しくなります。実際の嵌合は、完成寸法とその公差を考慮する必要があります。.
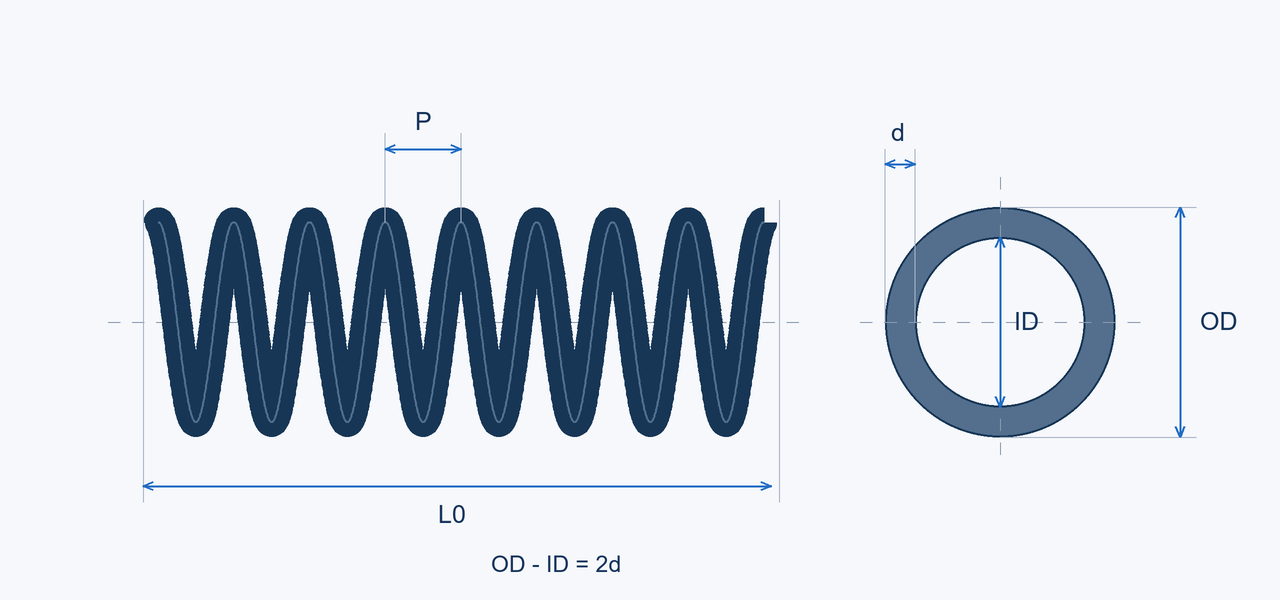
総コイル数と有効コイル数は異なる量です。有効コイル数はたわみに寄与する部分であり、その数は端部の形状によって異なります。すべての設計に同じ減算値を適用しないでください。ピッチは、最も近いワイヤ表面間ではなく、コイルの中心線間で測定されます。端部は本体とは異なるピッチを持つ場合があります。.
ロッドまたはボアとのクリアランスを確認し、圧縮全体を通してガイドとアライメントを考慮してください。作業高さは、アセンブリとスプリングの両方に適合する必要があります。 圧縮スプリングのオプション 基本的な構成を定義するのに役立ちますが、限られたスペースや特定の力の要件によっては、カスタム設計が必要になる場合があります。.
インターフェースの一部として端点を指定する
切断アニメーションでは、成形されたスプリングがワイヤから分離する様子が示されています。分離後も、切断端は図面および取り扱い要件を満たす必要があります。取り付けや組み立てに影響を与える可能性のあるバリ、鋭利なエッジ、または端部の不規則性がないか確認してください。コイル巻き取り工程の完了は、製造工程の1段階であり、完全な受入結果ではありません。.
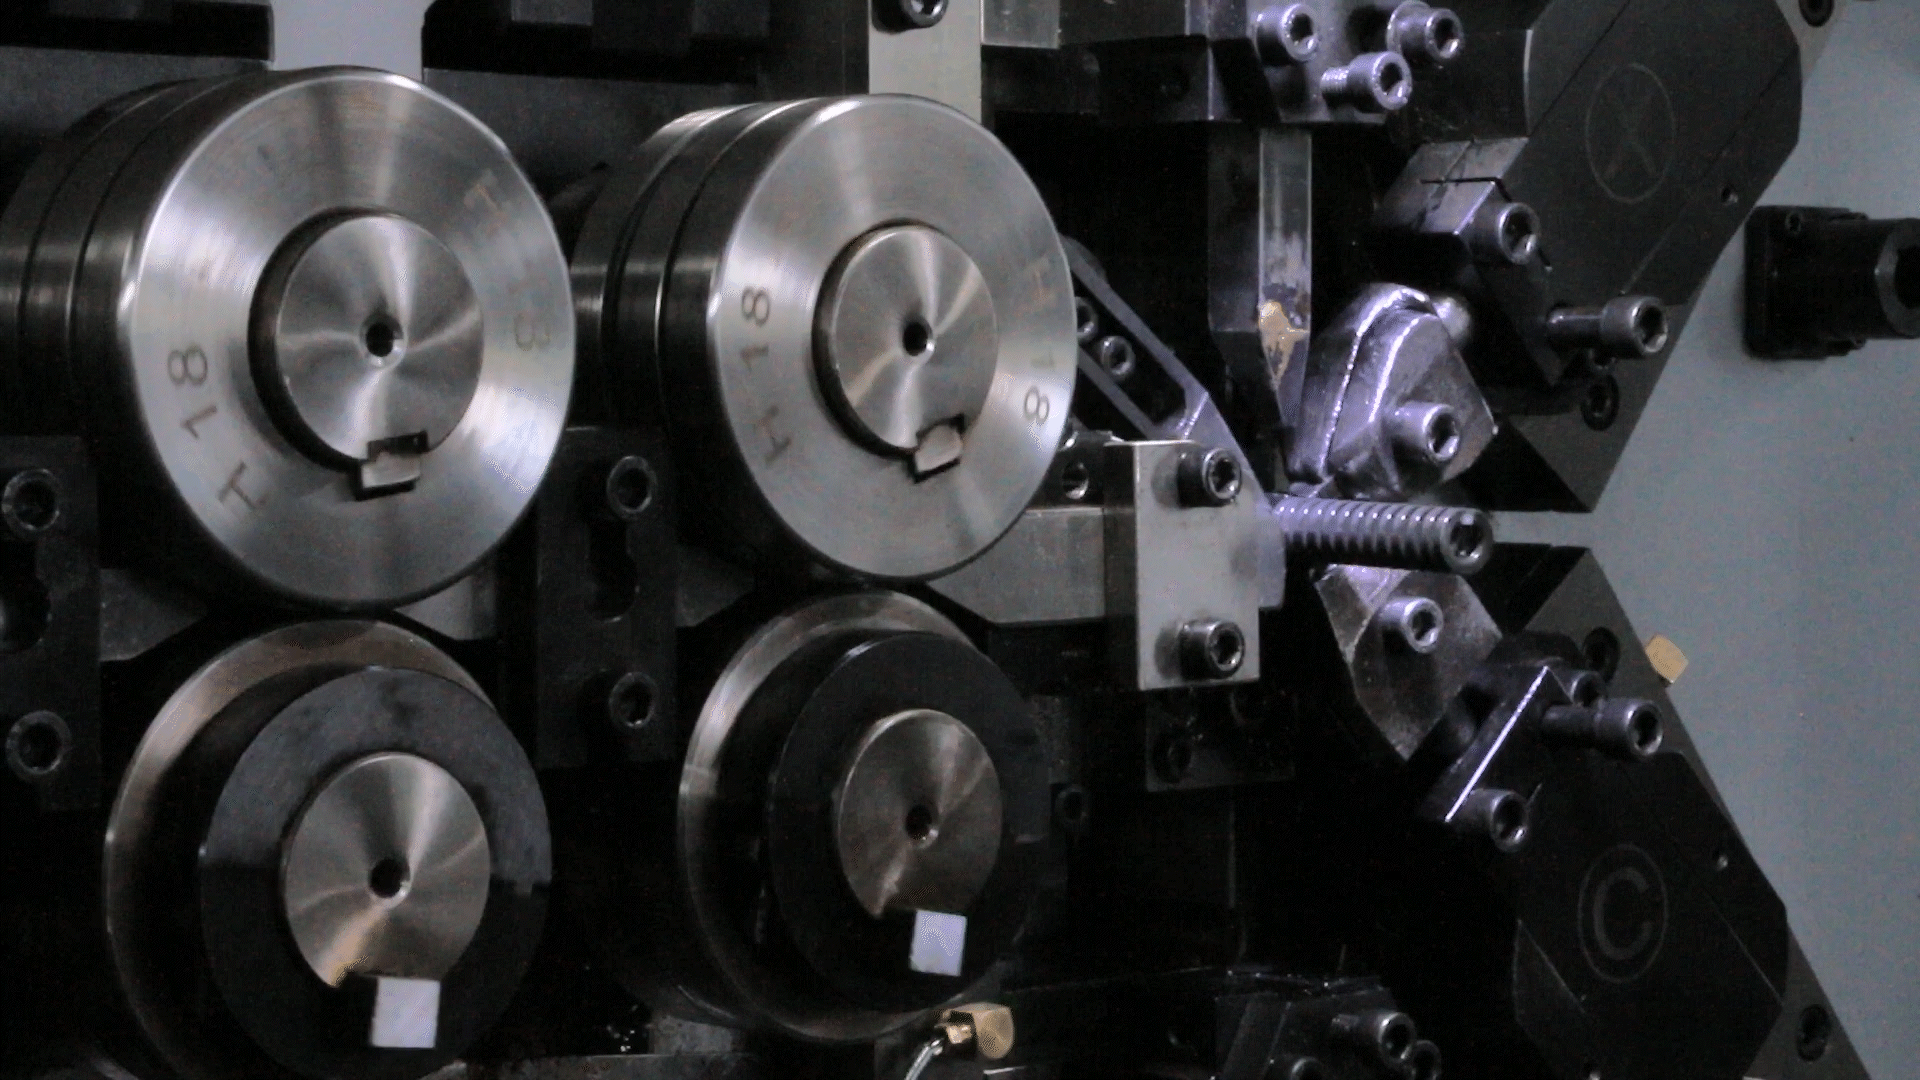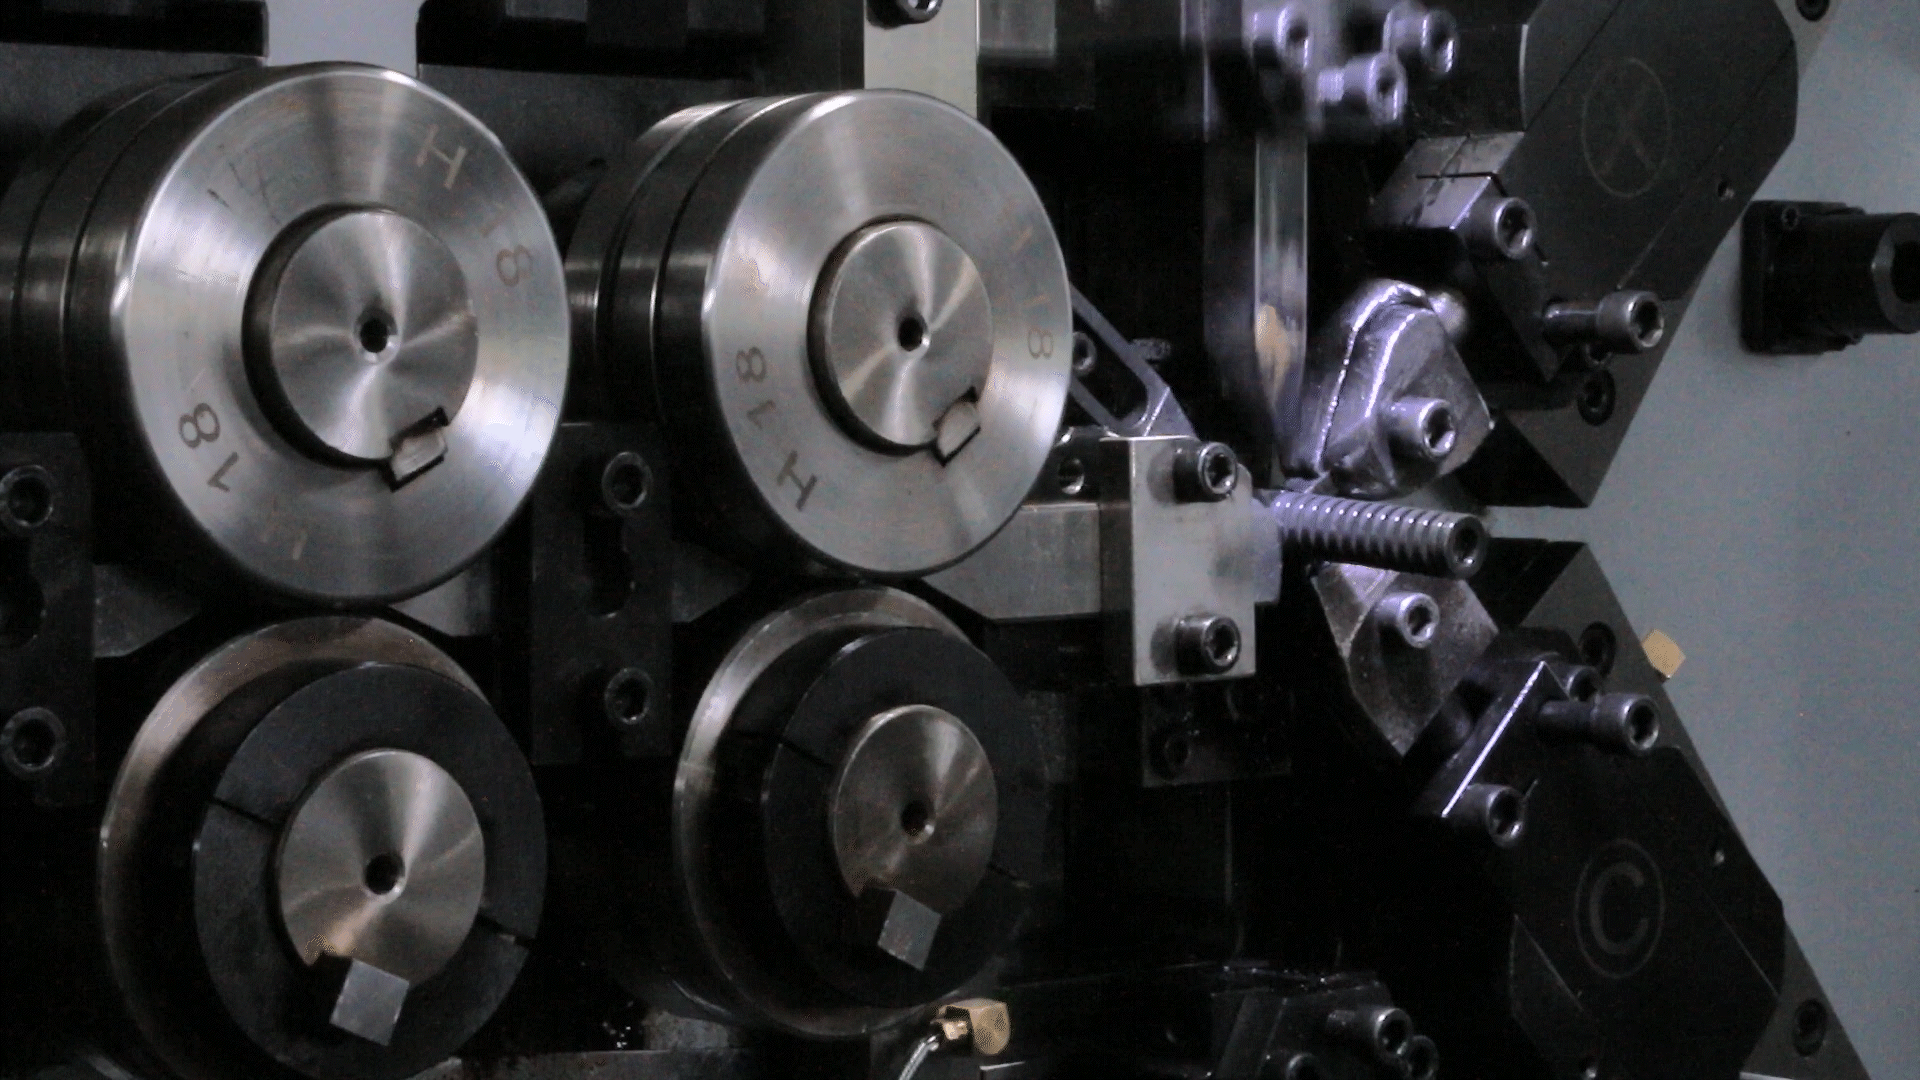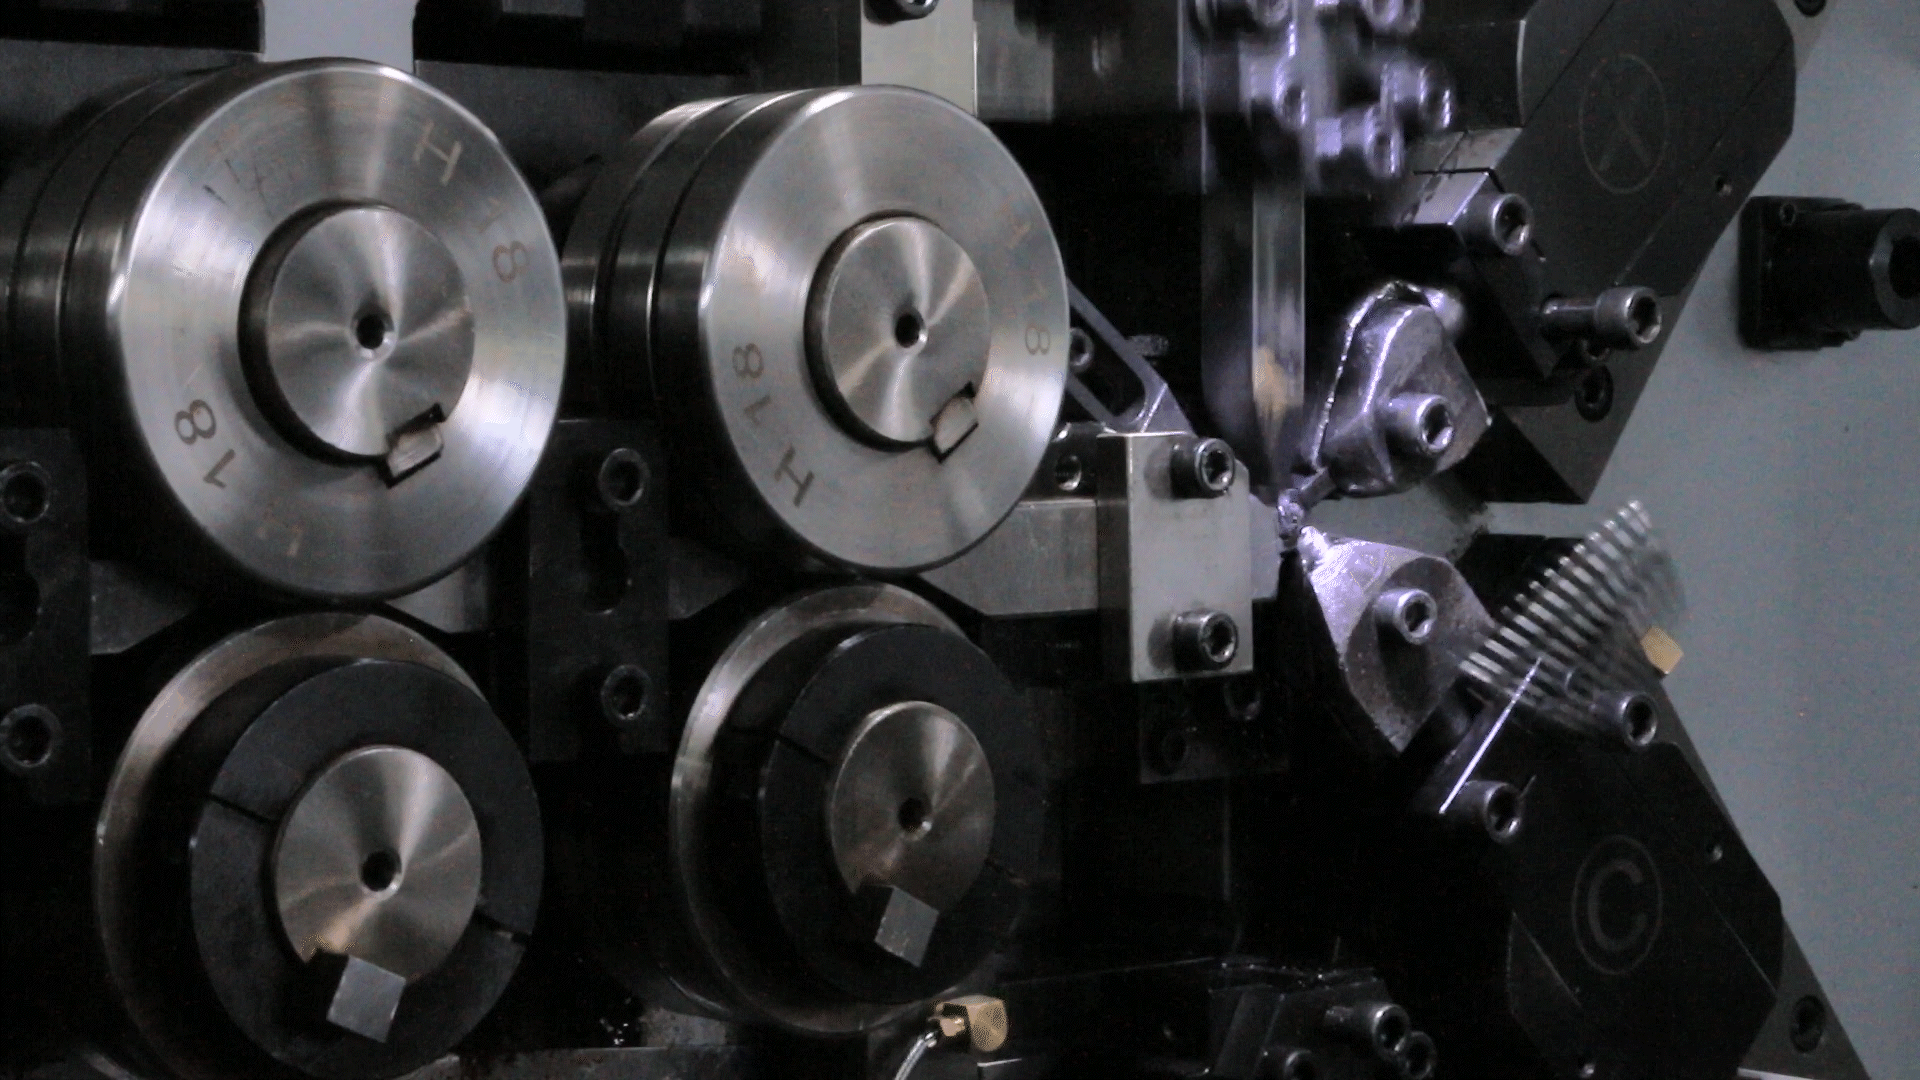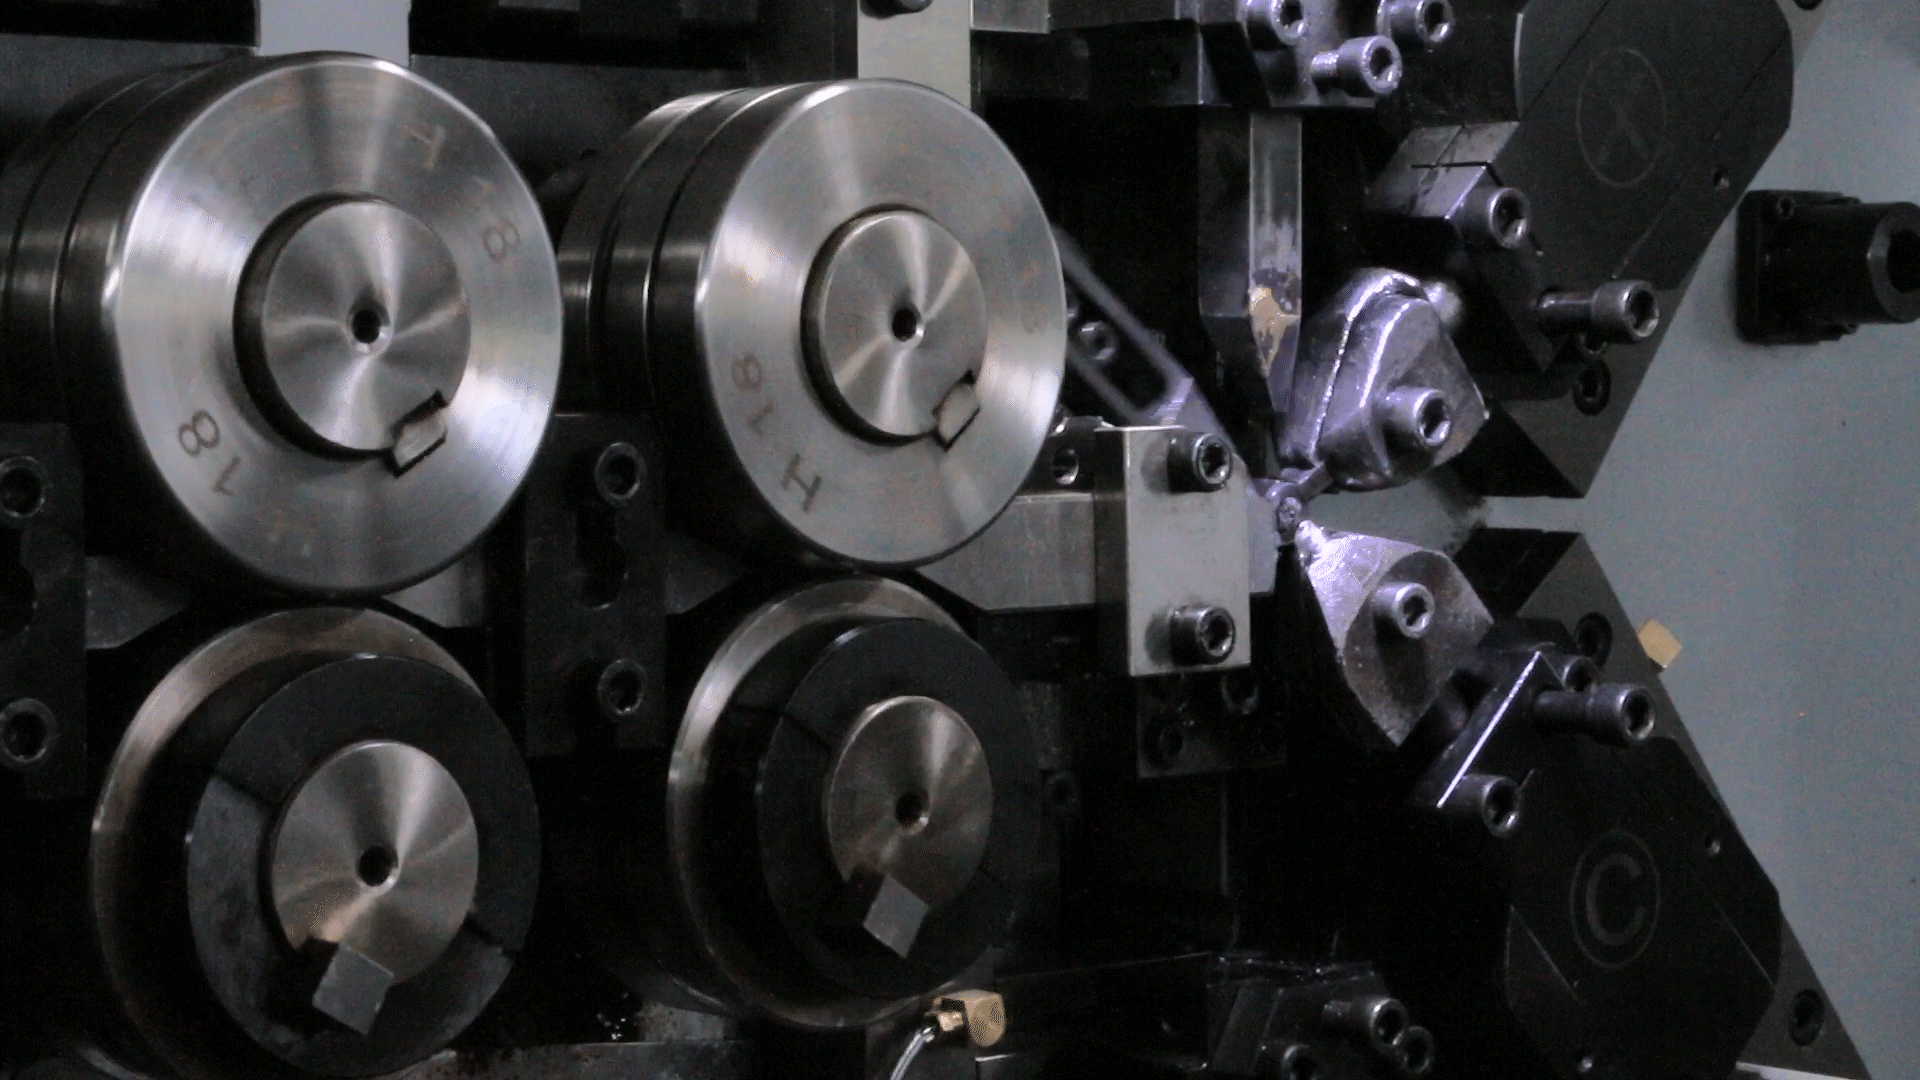
圧縮ばねは、端部を開放型または閉鎖型にすることができ、研磨の有無も問いません。支持面、接触条件、および利用可能なスペースに合わせて構成を選択してください。端部を研磨する必要がある場合は、関連する端部形状と検査要件を定義してください。安定した着座条件は、仮定として扱うのではなく、図面に明記する必要があります。.
端面研削は接触面と支持形状の調整を目的としており、荷重検証に代わるものではありません。端面形状の変更案が出た場合は、自由長、有効コイル、および作業位置の見直しを行う必要があります。特にサンプルを新しいアセンブリに適合させる場合は、部品とその機能への全体的な影響を承認してください。.
材料の状態と用途から後処理を選択してください
この映像は、コイル巻き取りと切断の様子を記録したものです。成形後の工程は、65Mnワイヤの実際の状態、図面、および要求される最終状態によって異なります。適切な応力除去処理は、成形に伴う残留応力に対処するものです。選択した材料の状態によっては、目的の状態に達するために焼入れと焼き戻しが必要となる場合があります。その工程と検証については、別途合意してください。グレードだけでは、このサンプルがどの工程を経たかを特定することはできません。.
端部仕上げ、表面処理、その他の工程はそれぞれ異なる要件を満たす必要があります。輸送中の腐食防止も、使用環境に対する耐性とは異なります。コーティングやその他の表面処理が必要な場合は、媒体、外観、嵌合クリアランス、および受入方法について検討してください。検査計画には、部品の最終加工状態を含めてください。.
繰り返し動作の場合は、アプリケーション要件から追加の処理とテストが必要かどうかを判断してください。プロセス名は耐用年数を保証するものではありません。Dingli Springは図面または参照サンプルについてご相談に応じます。 後処理情報 これは、ご注文に関連する業務内容と証拠を特定するための出発点となります。.
寸法と荷重チェックを使用して、さまざまな質問に答える
寸法検査では、設置に必要な形状を確認します。荷重試験では、合意された動作位置での荷重を確認します。これらの結果は互いに補完し合います。見た目が似ているバネでも、材質の状態、コイルの巻き方、加工方法によって異なる荷重が発生する場合があります。バネの製造工程では、図面と意図された機能に基づいて作成された受入計画と、試験済み部品を特定する記録が必要です。.
| 購入者からの質問 | 検証項目 | 記録には何が識別されるべきか |
|---|---|---|
| 注文内容と材料は一致していますか? | グレード、ワイヤーサイズ、配送または加工状態 | 春のバッチに関連する材料またはバッチの証拠 |
| その部品は適合しますか? | 直径、自由長、端部、および指定された幾何学的特徴 | 測定方法、結果、および適用許容誤差 |
| その作業位置において、力は適切ですか? | 指定された高さまたはたわみでの荷重 | 試験位置、条件、許容範囲、および決定基準 |
| 合意されたサービス要件は満たされていますか? | 表面状態および用途に応じた繰り返し動作試験 | 試験条件、サンプル、結果、および結論の限界 |
圧縮ばねの場合、各荷重値とともに試験高さを指定してください。複数の位置が重要な場合は、それぞれの高さと許容荷重範囲を記載してください。試験条件と評価方法は一貫してください。ばね定数は、線形動作領域内でのたわみに伴う力の変化を表します。コイル接触付近、または可変ピッチ設計の場合は、実際の荷重-たわみ関係を評価してください。.
疲労試験、永久変形試験、その他の検証は、想定される使用状況と合意された試験計画に基づいて実施する必要があります。該当する場合は、サイクル範囲、頻度、環境、および受入条件を明確に定義してください。短い動画や初期負荷試験の合格だけでは、耐用年数を証明することはできません。結果をサンプルやバッチと関連付けることで、その後の購入決定、設計変更、および問題分析がより有効になります。.
承認に至るまでのRFQを作成する
最新の図面改訂版またはサンプル情報、設置範囲、作業高さまたは移動量、荷重点、環境、および予想数量を送付してください。承認に必要な検査および文書も追加してください。要件が未解決の場合は、その問題を特定し、サンプリング計画を合意してください。これにより、見積依頼、ばね製造プロセス、および最終的な受入検査が同じ技術的根拠に基づいて行われます。.
65Mnが指定されている場合は、正確なグレード指定を保持し、既知の材料または完成状態の要件を提供してください。材料の選択がまだ決まっていない場合は、アプリケーションから始めてください。参照サンプルが新品か中古品かを説明してください。 カスタムスプリングサービス サンプル承認と生産前に、この議論を整理するのに役立ちます。.
よくある質問
丸線はバネの材質を示すものですか?
いいえ。丸線とは断面形状を表します。フィルム加工された線材は、Dingli Spring社によって確認された65Mnばね鋼ですが、用途によっては異なるグレードや状態が必要となる場合があります。材料仕様、納入状態、および必要な仕上がり状態を別途ご確認ください。.
バネは巻き取り後すぐに納品できる状態ですか?
それは合意された工程によって異なります。適用される熱処理、端部仕上げ、表面処理、および検査は、材料の状態と図面に従って行われます。この映像は成形と切断を確認するものであり、サンプルの実際の後処理を特定するには製造記録が必要です。.
圧縮ばねはすべて、端部を閉じて研磨する必要があるのでしょうか?
いいえ。支持面、接触配置、設置スペースに合わせて端部を選択してください。研削加工が指定されている場合は、関連する幾何学的要件を定義し、検査してください。完成したばねは、合意された荷重要件を満たす必要があります。.
圧縮ばね荷重で高さを指定する理由は何ですか?
ばねが圧縮されると、力が変化します。試験位置が指定されていない荷重値は、検証には不十分です。高さまたは明確に定義されたたわみ、許容力範囲、および試験条件を明記し、両者が同じ要件を評価できるようにしてください。.
特注スプリングの見積もりを依頼する際、購入者はどのような情報を提供すべきでしょうか?
図面またはサンプル、作業位置と負荷、設置上の制約、環境、数量、および受入要件を提供してください。図面の改訂版とサンプルの状態を明記してください。サンプルを承認する前に、未解決の材料または検査に関する疑問点について合意してください。.
丸線ばねに関するご要望は、Dingli Springまでお問い合わせください。
慈渓迪利碍有限公司は1995年よりばねを製造しています。材質、使用条件、荷重点、および希望数量を明記した図面またはサンプル情報をお送りください。成形、後処理、および検査要件についてご相談させていただき、お客様のニーズと検証可能な完成品を確実に結びつけるお手伝いをいたします。.
メールアドレス: [email protected]. WhatsApp: +86 13586942004.